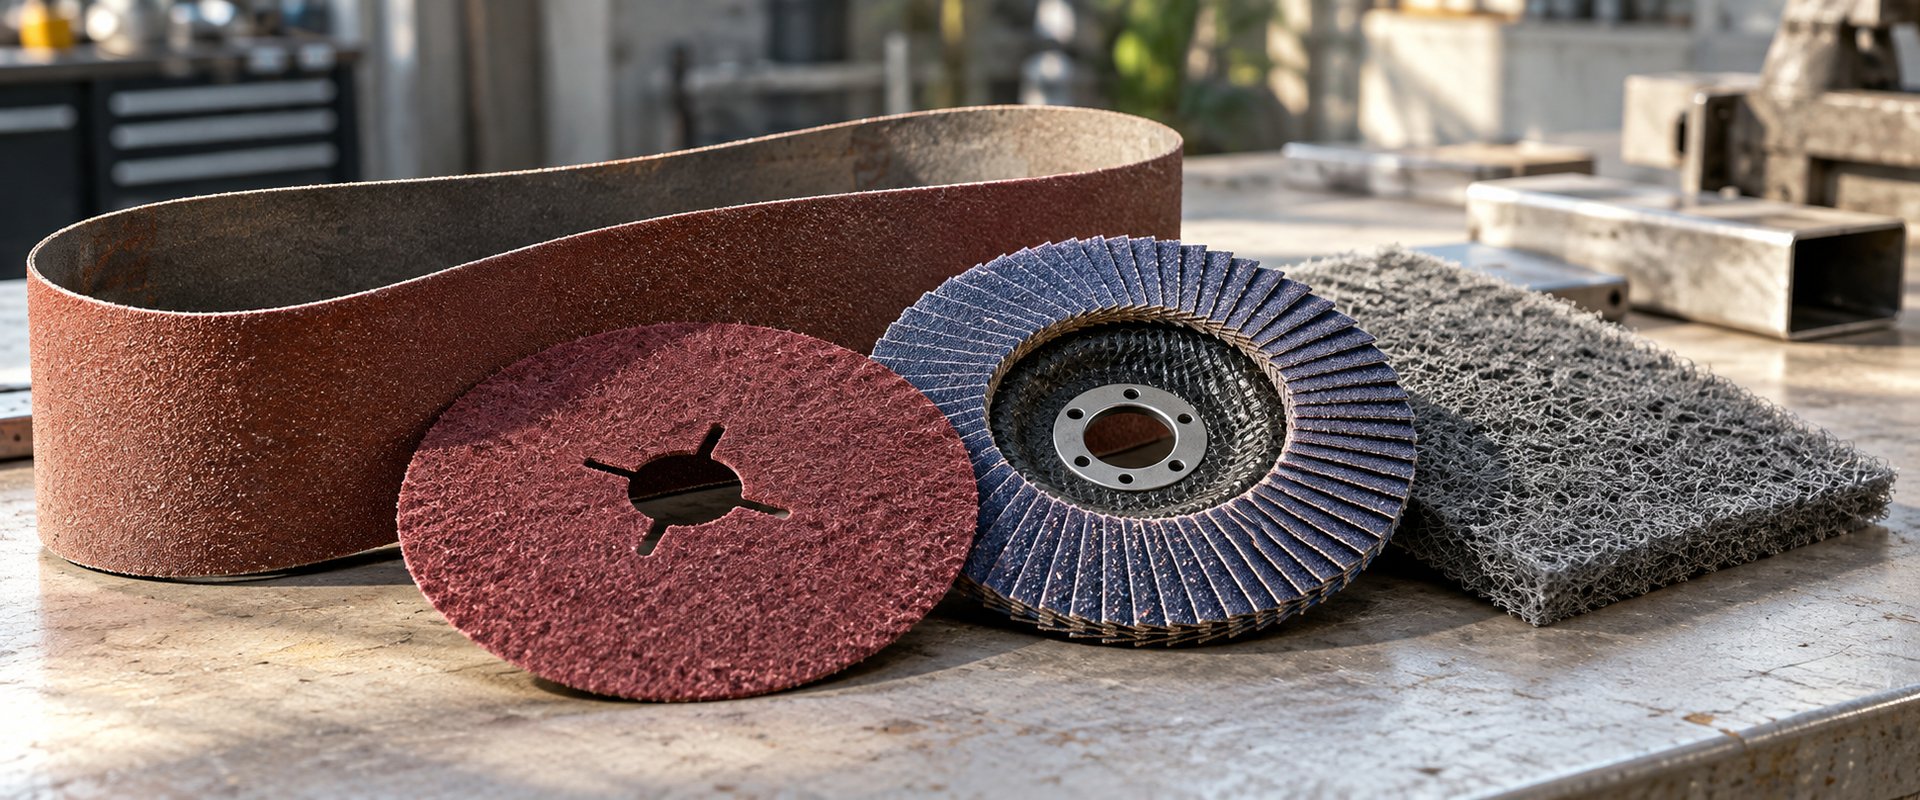
Materiały ścierne dzieli się na trzy grupy: nasypowe (papier, płótno, krążki, pasy), spojone (ściernice, tarcze do cięcia i szlifowania) oraz włókninowe i luźne (włókniny, pasty polerskie, ścierniwa). O zastosowaniu decyduje rodzaj ziarna — elektrokorund, cyrkon, ceramika lub węglik krzemu — oraz forma nośnika, nie sama gradacja ziarna ściernego.
Poniżej znajdziesz podział materiałów ściernych według trzech kryteriów stosowanych w praktyce warsztatowej, zestawienie twardości ziaren, opis każdej grupy wyrobów oraz tabelę doboru materiału do konkretnego zadania w obróbce metalu.
Spis treści
Materiały ścierne to wyroby, w których twarde ziarno mineralne usuwa warstwę obrabianego materiału przez mikroskrawanie. Ziarno musi być twardsze od obrabianego przedmiotu: elektrokorund osiąga twardość około 2100 w skali Knoopa, węglik krzemu około 2480, a diament około 7000, wobec 200–700 dla typowych stali konstrukcyjnych. Ta różnica twardości jest warunkiem koniecznym skrawania.
Każdy materiał ścierny składa się z trzech elementów: ziarna, spoiwa mocującego ziarno oraz nośnika — papieru, płótna, fibry, włókniny albo masy ceramicznej czy żywicznej. Zmiana dowolnego z tych trzech elementów daje wyrób o innym przeznaczeniu, mimo tej samej gradacji.
Dlatego pytanie „jaki materiał ścierny wybrać” rozstrzyga się na trzech poziomach naraz: forma wyrobu określa, jaką pracę wykonasz; rodzaj ziarna — na jakim materiale; gradacja — z jakim wykończeniem.
Materiały ścierne klasyfikuje się według trzech kryteriów: pochodzenia ziarna (naturalne i syntetyczne), formy wyrobu (nasypowe, spojone, włókninowe, luźne) oraz rodzaju obróbki (zdzieranie, szlifowanie, gratowanie, satynowanie, polerowanie). W obróbce przemysłowej metali stosuje się niemal wyłącznie ziarna syntetyczne, bo mają powtarzalny kształt i twardość. Ziarna naturalne pozostały głównie w obróbce drewna i kamienia.
| Kryterium podziału | Grupy | Przykłady wyrobów |
|---|---|---|
| Pochodzenie ziarna | naturalne / syntetyczne | granat, szmergiel, krzemień / elektrokorund, węglik krzemu, ceramika |
| Forma wyrobu | nasypowe | papier i płótno ścierne, krążki na rzep, pasy bezkończone, dyski fibrowe |
| Forma wyrobu | spojone | ściernice, tarcze do cięcia metalu, tarcze do szlifowania |
| Forma wyrobu | listkowe i lamelkowe | ściernice lamelkowe, ściernice listkowe |
| Forma wyrobu | włókninowe | włókniny ścierne, włókniny sprasowane, krążki i pasy z włókniny |
| Forma wyrobu | luźne i pastowe | pasty polerskie, mleczka, ścierniwa do piaskowania |
| Rodzaj obróbki | zdzieranie / wykończenie / polerowanie | tarcza do szlifowania / papier P240 / pasta polerska |
Podział według formy jest w praktyce najużyteczniejszy, bo to on decyduje o narzędziu: krążek na rzep zakładasz na szlifierkę mimośrodową, dysk fibrowy na szlifierkę kątową z talerzem oporowym, a pas bezkończony na szlifierkę taśmową.
W obróbce metalu dominują cztery ziarna: elektrokorund do stali węglowej, elektrokorund cyrkonowy do pracy pod dużym naciskiem, ziarno ceramiczne do stali nierdzewnej i stopów żaroodpornych oraz węglik krzemu do materiałów kruchych — żeliwa, kamienia, tworzyw i lakieru. Diament i regularny azotek boru rezerwuje się dla obróbki węglików i stali hartowanych.
| Ziarno | Twardość (Knoop) | Cecha | Typowe zastosowanie |
|---|---|---|---|
| Elektrokorund (Al₂O₃) | ok. 2100 | uniwersalne, wytrzymałe | stal węglowa, konstrukcyjna, drewno |
| Elektrokorund cyrkonowy | ok. 2100 | odporne na duży nacisk, samoostrzące | zdzieranie spoin, obróbka zgrubna stali |
| Ziarno ceramiczne | ok. 2100 | mikrokruszenie – ziarno samo się odnawia | stal nierdzewna, stopy niklu, tytan |
| Węglik krzemu (SiC) | ok. 2480 | twarde, ale kruche | żeliwo, kamień, lakier, tworzywa, szkło |
| Diament | ok. 7000 | najtwardsze znane ziarno | węgliki spiekane, ceramika, beton |
| Regularny azotek boru (CBN) | ok. 4500 | odporny termicznie | stale hartowane, szlifowanie precyzyjne |
Warto wiedzieć: ziarno ceramiczne jest droższe od elektrokorundu w przeliczeniu na sztukę, ale w obróbce stali nierdzewnej wygrywa trwałością — mikrokruszenie odsłania nowe krawędzie tnące zamiast tępić ziarno.
Materiały nasypowe to wyroby, w których ziarno przyklejono do elastycznego nośnika: papieru, płótna, fibry lub folii. Obejmują arkusze, rolki, krążki na rzep, pasy bezkończone i dyski fibrowe. Gradację opisuje szereg FEPA P, od P12 do P2500, a nośnik dobiera się do docisku — papier do prac ręcznych, płótno i fibra do maszynowych.
Podział nasypu ma równie duże znaczenie jak gradacja. Nasyp zamknięty (pełne pokrycie ziarnem) tnie szybciej i stosuje się go do stali. Nasyp otwarty zostawia przerwy między ziarnami, dzięki czemu nie zalepia się przy aluminium, tworzywach i drewnie.
Wyroby nasypowe pracują od zdzierania po polerowanie — to najszersza zakresowo grupa materiałów ściernych i zwykle punkt wyjścia przy kompletowaniu warsztatu do obróbki metalu.
Materiały spojone to wyroby, w których ziarno związano spoiwem żywicznym, ceramicznym lub gumowym w sztywną bryłę. Należą do nich tarcze do cięcia metalu, tarcze do szlifowania oraz ściernice trzpieniowe i garnkowe. Gradację opisuje odrębny szereg FEPA F, a o zachowaniu wyrobu decyduje twardość spoiwa oznaczana literą od A do Z.
Tarcze do cięcia metalu mają grubość od 1,0 do 3,2 mm — cieńsze tną szybciej i mniej nagrzewają materiał, grubsze są odporniejsze na naprężenia boczne. Tarcze do szlifowania o grubości 4–8 mm pracują powierzchnią czołową pod kątem 15–30°.
Osobną podgrupą są ściernice lamelkowe, łączące cechy obu grup: listki materiału nasypowego osadzono na sztywnym talerzu. Zdzierają jak tarcza, a wykończenie zostawiają jak papier — dlatego zastępują dwa narzędzia przy obróbce spoin.
Włóknina ścierna to trójwymiarowa struktura z włókien syntetycznych z wtopionym ziarnem, która dopasowuje się do kształtu powierzchni. Stosuje się ją tam, gdzie papier zdejmuje za dużo materiału: do matowania, satynowania stali nierdzewnej, usuwania nalotów i przygotowania powierzchni pod klejenie. Gradację opisują oznaczenia opisowe — od coarse do ultra fine.
Włóknina nie zmienia geometrii przedmiotu — pracuje na warstwie mierzonej w mikrometrach. To jej główna przewaga przy elementach gotowych, gdzie wymiar jest już wykonany i nie wolno go naruszyć.
Ostatni etap obróbki obsługują pasty i mleczka polerskie oraz nośniki: futra, gąbki i pady. Ziarno jest tu zawieszone w medium, a nie związane z nośnikiem, dlatego usuwa wyłącznie mikrorysy pozostawione przez poprzedni stopień.
Do obróbki stali stosuje się ciąg: tarcza do cięcia lub ściernica lamelkowa na etapie zdzierania, dysk fibrowy albo krążek na rzep do wyrównania, włóknina do satynowania i pasta polerska na wykończenie. Przy stali nierdzewnej wszystkie wyroby muszą być wolne od żelaza, siarki i chloru, bo zanieczyszczenie ferrytyczne uruchamia korozję wżerową.
| Zadanie | Materiał ścierny | Ziarno | Zakres gradacji |
|---|---|---|---|
| Cięcie profili i blach | tarcza do cięcia metalu | elektrokorund / cyrkon | szereg F |
| Zdzieranie nadlewów spoin | ściernica lamelkowa, dysk fibrowy | cyrkon / ceramika | P36–P60 |
| Wyrównanie powierzchni | krążek na rzep, pas bezkończony | ceramika / elektrokorund | P80–P120 |
| Gratowanie krawędzi | włóknina, szczotka | elektrokorund | medium |
| Satynowanie nierdzewki | włóknina ścierna, pas bezkończony | ceramika (bez żelaza) | P180–P240 / very fine |
| Polerowanie na lustro | pasta polerska + futro lub gąbka | ziarno w zawiesinie | — |
Pełny asortyment podzielony na te grupy znajdziesz w kategorii materiały i narzędzia ścierne.
Dobór prowadzi się w czterech krokach: określ ilość materiału do usunięcia, dobierz formę wyrobu do narzędzia i kształtu powierzchni, wybierz ziarno pod obrabiany materiał, a na końcu ustal gradację pod wymagane wykończenie. Odwrócenie tej kolejności — zaczynanie od gradacji — jest najczęstszą przyczyną błędnych zamówień. Każdy kolejny krok zawęża wybór, zamiast go otwierać.
Ściernice dzieli się według kształtu na płaskie, garnkowe, talerzowe, trzpieniowe i pierścieniowe, a według spoiwa na ceramiczne, żywiczne i gumowe. W warsztacie metalowym najczęściej stosuje się ściernice płaskie do szlifowania oraz ściernice lamelkowe, które łączą zdzieranie z wykończeniem w jednym przejściu.
Papier ścierny występuje w wersji suchej i wodnej, na podkładzie papierowym o gramaturze od A do F oraz na płótnie w klasach J, X i Y. Formy handlowe to arkusze, rolki, krążki na rzep i pasy. Wybór podkładu wynika z docisku i tego, czy praca odbywa się ręcznie, czy maszynowo.
Naturalne — granat, krzemień, szmergiel — mają nieregularny kształt ziarna i zmienną twardość, przez co szybciej się tępią. Syntetyczne, jak elektrokorund czy węglik krzemu, wytwarza się w piecach elektrycznych z powtarzalną geometrią ziarna. W obróbce przemysłowej metali stosuje się praktycznie wyłącznie te drugie.
Najtwardszym stosowanym ziarnem jest diament, o twardości około 7000 w skali Knoopa. Za nim plasuje się regularny azotek boru (CBN) — około 4500 — stosowany do stali hartowanych, gdzie diament reaguje chemicznie z żelazem. Węglik krzemu osiąga około 2480, a elektrokorund około 2100.
Nie. Pełny cykl od surowej spoiny do powierzchni polerowanej wymaga co najmniej trzech wyrobów o różnej formie: spojonego lub lamelkowego do zdzierania, nasypowego do wyrównania i włókniny lub pasty do wykończenia. Próba przejścia całej drogi jednym wyrobem wydłuża pracę i zostawia rysy po etapie zgrubnym.
Materiały ścierne dzielą się na nasypowe, spojone, lamelkowe, włókninowe i luźne, a o ich zastosowaniu decydują trzy zmienne: forma wyrobu, rodzaj ziarna i gradacja. W obróbce metalu ciąg wygląda zwykle tak samo: cięcie i zdzieranie wyrobem spojonym lub lamelkowym, wyrównanie materiałem nasypowym, satynowanie włókniną, polerowanie pastą.
Przy stali nierdzewnej dochodzi warunek dodatkowy — materiał wolny od żelaza, siarki i chloru na każdym etapie. Wyroby podzielone według opisanych tu grup znajdziesz w kategorii materiały i narzędzia ścierne.