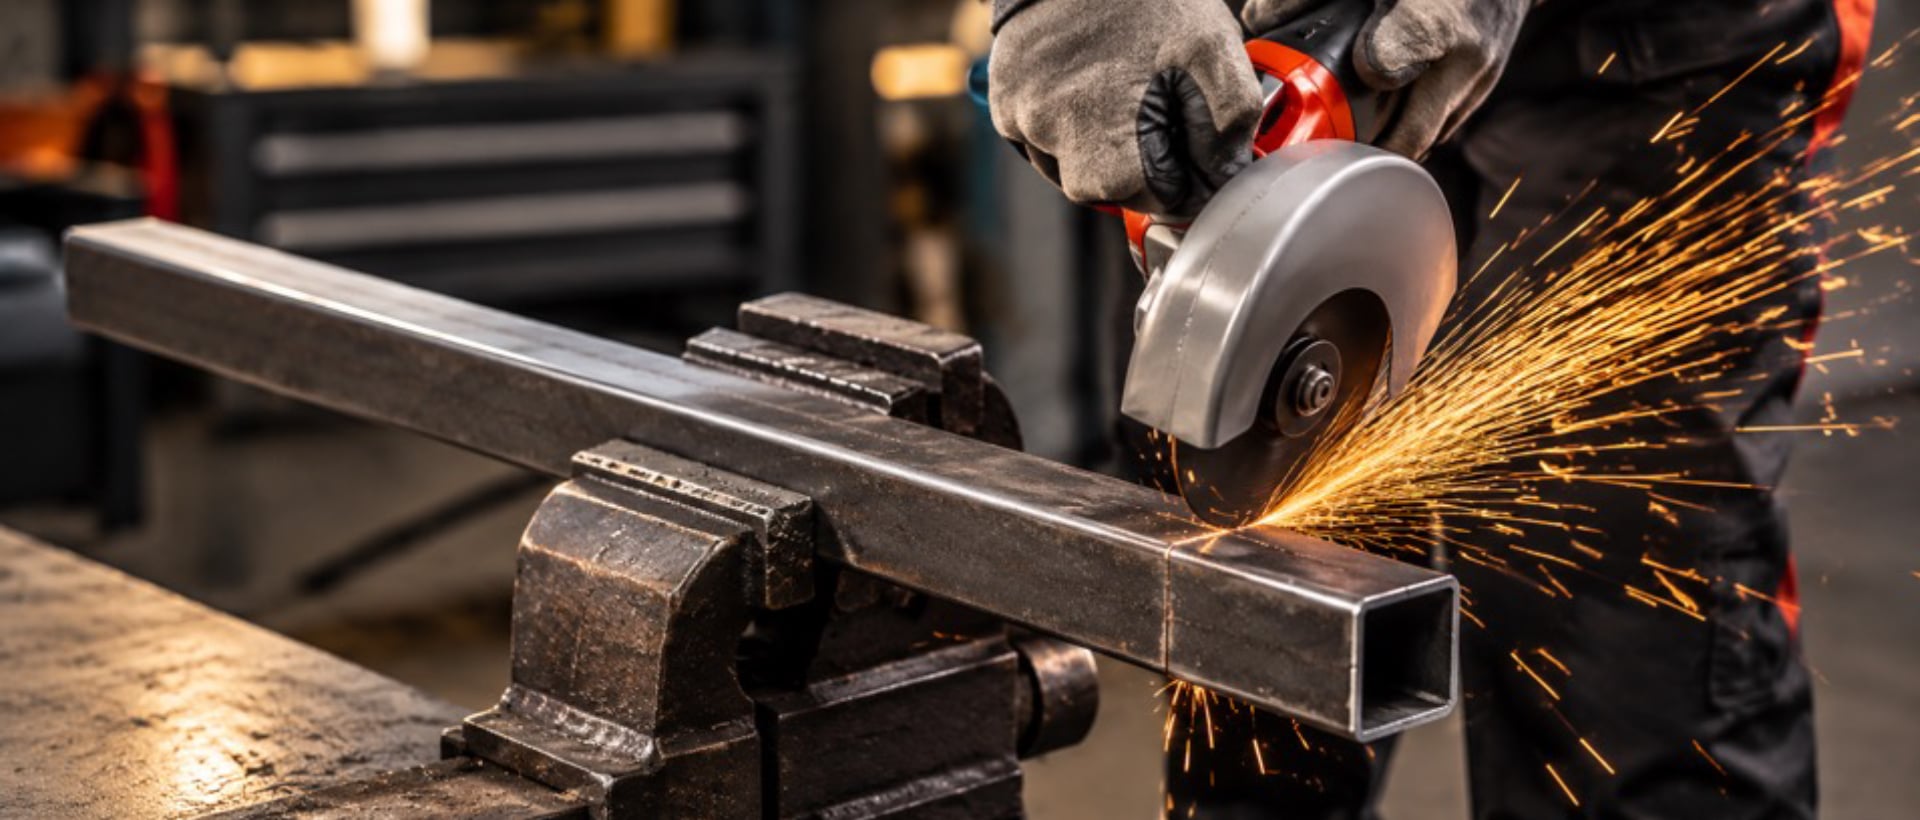
Tarcze do cięcia metalu należy dobierać przede wszystkim do rodzaju obrabianego materiału, parametrów szlifierki oraz charakteru wykonywanego cięcia. Znaczenie mają m.in. przeznaczenie tarczy, jej średnica, grubość, średnica otworu mocującego oraz maksymalna dopuszczalna prędkość robocza.
Do stali nierdzewnej stosuje się tarcze przeznaczone do INOX, natomiast do aluminium i innych metali nieżelaznych – tarcze oznaczone do pracy z ALU. Średnicę i grubość tarczy należy dobierać nie tylko do wymiarów przecinanego elementu, ale także do możliwości elektronarzędzia oraz wymaganej głębokości i charakteru cięcia.
W artykule wyjaśniamy, jak dobrać tarczę do stali, stali nierdzewnej i aluminium, czym różnią się tarcze o różnych grubościach i średnicach, jak interpretować oznaczenia na ściernicach oraz jakie zasady bezpieczeństwa należy zachować podczas cięcia metalu.
Spis treści
Dobór tarczy do cięcia metalu najlepiej zacząć od materiału, rodzaju przecinanego elementu oraz używanej szlifierki. Dopiero na tej podstawie dobiera się odpowiednią średnicę, grubość i charakterystykę tarczy.
Przy doborze warto odpowiedzieć na kilka podstawowych pytań:
Na podstawie tych informacji można dobrać rodzaj ziarna, granulację, klasę twardości ściernicy oraz rodzaj spoiwa, a następnie sprawdzić zgodność otworu mocującego i maksymalnej prędkości roboczej z elektronarzędziem.
W praktyce pierwszym kryterium jest rodzaj materiału. Do aluminium i metali nieżelaznych należy wybierać tarcze przeznaczone do ALU, a do stali nierdzewnej tarcze przeznaczone do INOX. Średnica 125 lub 230 mm nie wynika natomiast wyłącznie z wielkości przecinanego elementu — musi być przede wszystkim zgodna z używaną szlifierką i zapewniać odpowiednią głębokość cięcia.
Dobór tarczy zależy przede wszystkim od obrabianego materiału, rodzaju elementu i wymaganej głębokości cięcia. Aluminium i metale nieżelazne wymagają innej charakterystyki ściernicy niż stal i stal nierdzewna. W obrębie jednej grupy materiałowej różnice pomiędzy tarczami wynikają natomiast m.in. z ich grubości, średnicy oraz charakteru pracy.
Tarcze do aluminium mają ziarno i spoiwo dobrane tak, aby ograniczać zalepianie powierzchni ściernicy aluminium i innymi miękkimi metalami nieżelaznymi. W tej grupie wybór pomiędzy tarczą 1,0 i 2,5 mm zależy przede wszystkim od rodzaju wykonywanej operacji.
| Tarcza | Wymiary | Charakterystyka | Kiedy wybrać? |
|---|---|---|---|
STRICTA ALU Standard 56A60RBF |
125 × 1,0 × 22,23 mm | tarcza o grubości 1,0 mm i granulacji 60; mała grubość ogranicza szerokość szczeliny cięcia i ilość usuwanego materiału | do szybkiego przecinania blach, cienkościennych profili, rur i innych elementów z aluminium oraz metali nieżelaznych |
STRICTA ALU Standard 56A30RBF |
125 × 2,5 × 22,23 mm | grubsza i bardziej stabilna tarcza, granulacja 30 | do cięcia aluminium i metali nieżelaznych oraz prac, w których potrzebna jest większa stabilność tarczy, m.in. wycinania spawów |
Tarcze przeznaczone do stali i stali nierdzewnej mają charakterystykę ziarna, spoiwa i twardości ściernicy dobraną do właściwości obrabianego materiału oraz wymaganej wydajności cięcia. Przy tej samej średnicy i grubości poszczególne produkty mogą różnić się właśnie tymi parametrami.
| Tarcza | Wymiary | Charakterystyka | Kiedy wybrać? |
|---|---|---|---|
STRICTA INOX Standard A60QBF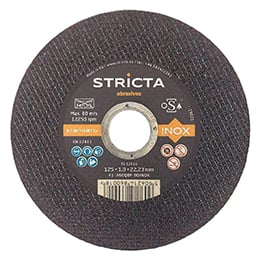 |
125 × 1,0 × 22,23 mm | cienka tarcza o granulacji 60 przeznaczona do wydajnego przecinania stali i stali nierdzewnej | gdy ważna jest szybkość cięcia, mała szerokość szczeliny i praca na twardych gatunkach stali i stopów |
STRICTA INOX Economic A60RBF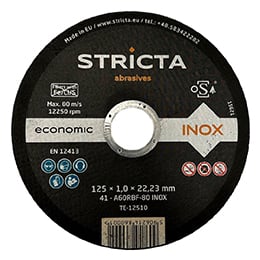 |
125 × 1,0 × 22,23 mm | uniwersalna tarcza do stali i stali nierdzewnej nastawiona na ekonomiczne zastosowanie | do standardowych prac warsztatowych i montażowych, gdy istotny jest stosunek kosztu tarczy do uzyskiwanej wydajności |
Do elementów, których nie można wygodnie przeciąć tarczą 125 mm, stosuje się większą średnicę tarczy i odpowiednią szlifierkę. To przede wszystkim średnica 230 mm zwiększa dostępną głębokość cięcia.
| Tarcza | Wymiary | Charakterystyka | Kiedy wybrać? |
|---|---|---|---|
STRICTA INOX Standard 41-A30SBF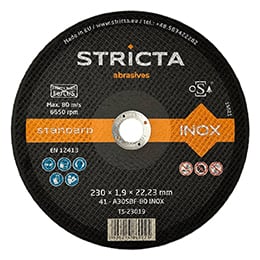 |
230 × 1,9 × 22,23 mm | płaska tarcza typu 41, granulacja 30, przeznaczona do przecinania stali i stali nierdzewnej | do rur, profili, płaskowników i innych elementów, których przekrój wymaga większej głębokości cięcia niż zapewnia szlifierka 125 mm |
Jeśli nie masz pewności, która tarcza będzie odpowiednia do konkretnego materiału lub zastosowania, skontaktuj się z naszym doradcą technicznym. Pomożemy dobrać wariant dopasowany do rodzaju obrabianego metalu, używanego elektronarzędzia i charakteru pracy.
Grubość tarczy należy dobrać do rodzaju pracy: tarcze 1,0 mm są dobre do szybkiego i precyzyjnego cięcia, a grubsze tarcze lepiej sprawdzają się przy cięższych zadaniach. Cieńsza tarcza usuwa mniej materiału, dzięki czemu może zapewniać węższą szczelinę cięcia i mniejsze opory. Tarcza o większej grubości jest sztywniejsza podczas prowadzenia, jednak niezależnie od grubości tarcz typu 41 nie należy obciążać bocznie ani używać do szlifowania powierzchnią boczną.
| Grubość tarczy | Co daje podczas cięcia? | Typowe zastosowania i przykłady elementów |
|---|---|---|
| 1,0 mm | Wąska szczelina cięcia, małe opory i szybkie przechodzenie przez materiał. Pozwala ograniczyć ilość usuwanego materiału i nagrzewanie strefy cięcia. | Blachy, cienkościenne profile zamknięte i otwarte, rury o niewielkiej grubości ścianki, pręty, śruby oraz elementy, przy których ważne jest szybkie i dokładne odcięcie. Tarcze 125 × 1,0 mm są typowym wyborem do prac montażowych i seryjnego przecinania niewielkich elementów. |
| 1,9 mm | Większa stabilność tarczy podczas dłuższego i głębszego cięcia, kosztem szerszego rzazu i większych oporów niż przy tarczy 1,0 mm. | W wariancie 230 mm sprawdza się przy przecinaniu większych rur, profili konstrukcyjnych, płaskowników i innych elementów wymagających większej głębokości cięcia. |
| 2,5 mm | Szerszy rzaz i większa stabilność boczna niż w cienkiej tarczy 1,0 mm. Nie jest wybierana wtedy, gdy priorytetem jest możliwie wąskie i szybkie cięcie. | W przypadku tarczy ALU 125 × 2,5 mm – cięcie aluminium i metali nieżelaznych oraz operacje takie jak wycinanie spawów, zgodnie z przeznaczeniem konkretnego produktu. Przy takich pracach większa grubość zapewnia bardziej stabilne prowadzenie niż bardzo cienka tarcza. |
Grubości tarczy nie należy dobierać wyłącznie do grubości przecinanego elementu. Przykładowo tarcza 1,0 mm może przecinać również grubszy profil, jeśli jej średnica zapewnia odpowiednią głębokość cięcia. Z kolei zastosowanie tarczy 230 × 1,9 mm do większego profilu wynika przede wszystkim z większej średnicy i zasięgu tarczy. Grubość decyduje bardziej o charakterze cięcia, szerokości rzazu i stabilności narzędzia.
Oznaczenia na tarczach informują o ich wymiarach, rodzaju materiału ściernego, granulacji, twardości, spoiwie oraz konstrukcji i przeznaczeniu. Dzięki temu z kodu produktu można odczytać, czy jest to tarcza do cięcia czy szlifowania, jakiego materiału dotyczy i jaką ma charakterystykę ścierną.
| Grupa oznaczeń | Przykładowe symbole | Znaczenie | Jak interpretować? |
|---|---|---|---|
| Wymiary tarczy | 125 × 1,0 × 22,23 mm | średnica × grubość × średnica otworu mocującego | 125 mm określa średnicę tarczy, 1,0 mm jej grubość, a 22,23 mm średnicę otworu |
| Typ / konstrukcja tarczy | 41 | płaska tarcza do przecinania | stosowana głównie do cięcia; nie powinna być używana do szlifowania powierzchnią boczną |
| Rodzaj ziarna ściernego | A | ziarno na bazie tlenku glinu, czyli korundu | powszechnie stosowane do obróbki stali i innych metali |
| 56A | określona odmiana ziarna korundowego | stosowana w tarczach o charakterystyce dobranej m.in. do aluminium i metali nieżelaznych | |
| Granulacja | 30 | grubsze ziarno | grubsze ziarno; jego wpływ na agresywność i wydajność zależy także od spoiwa, twardości ściernicy i konstrukcji tarczy |
| 60 | drobniejsze ziarno | drobniejsze ziarno niż 30; może sprzyjać uzyskaniu drobniejszego charakteru pracy, ale szybkość cięcia zależy również od pozostałych parametrów tarczy | |
| Klasy twardości tarczy | Q, R, S, T | niższy stopień twardości w porównaniu z R, S i T | Litera opisuje zdolność spoiwa do utrzymywania ziaren ściernych. W typowym systemie oznaczeń kolejne litery odpowiadają wyższej klasie twardości. Parametru tego nie należy utożsamiać z twardością samego ziarna. |
| Spoiwo | BF | spoiwo żywiczne wzmocnione | spoiwo żywiczne wzmocnione; stosowane w zbrojonych ściernicach przeznaczonych do pracy z dużą prędkością |
| Przeznaczenie materiałowe | INOX | stal nierdzewna, a zależnie od specyfikacji również inne gatunki stali | wskazuje, że tarcza została zaprojektowana do pracy ze stalą nierdzewną |
| ALU | aluminium i metale nieżelazne | konstrukcja i skład tarczy są dobrane tak, aby ograniczać zapychanie podczas obróbki miękkich metali |
Tarcza do cięcia metalu składa się przede wszystkim z ziarna ściernego, spoiwa żywicznego oraz warstw wzmacniających z włókna szklanego. To właśnie proporcje i właściwości tych składników decydują o sposobie pracy tarczy.
Tego typu tarcza jest kompozytem złożonym z materiału ściernego, spoiwa żywicznego i zbrojenia z włókna szklanego. Dobór rodzaju ziarna, jego granulacji oraz właściwości spoiwa wpływa na to, do jakiego metalu tarcza jest przeznaczona, jak szybko tnie i jak się zużywa.
Nie każdą tarczą można bezpiecznie i efektywnie ciąć zarówno stal, jak i aluminium. Materiały te różnią się właściwościami podczas obróbki, dlatego tarcze powinny być dobierane do konkretnego rodzaju metalu.
Aluminium jest materiałem miękkim i ma tendencję do zapychania powierzchni ściernej. Jeśli tarcza nie jest do niego przeznaczona, materiał może osadzać się pomiędzy ziarnami, co zwiększa tarcie, temperaturę i pogarsza skuteczność cięcia.
Stal, w tym stal nierdzewna, stawia tarczy inne wymagania związane z twardością materiału, temperaturą pracy i charakterem zużywania się ziarna ściernego.
Dlatego najbezpieczniejsza zasada jest prosta: tarcza powinna być przeznaczona do materiału, który ma być cięty. Jeżeli producent dopuszcza zastosowanie jednej tarczy do kilku rodzajów metalu, można jej używać w takim zakresie. Jeśli takiej informacji nie ma, nie należy traktować tarczy jako uniwersalnej.
W praktyce właściwy dobór tarczy pozwala ograniczyć zapychanie, nadmierne nagrzewanie, spadek wydajności i przedwczesne zużycie narzędzia.
Bezpieczne cięcie metalu wymaga użycia tarczy zgodnej z materiałem, sprawdzenia jej stanu, założenia osłony i stosowania środków ochrony osobistej. Tarczy do cięcia nie należy używać do szlifowania bocznego, jeśli producent nie przewidział takiego zastosowania. Ważna jest też zgodność średnicy i prędkości tarczy z narzędziem.
Podstawowe zasady bezpieczeństwa:
Błędy przy wyborze tarczy wynikają najczęściej z niedopasowania jej do materiału, rodzaju pracy albo parametrów szlifierki. Przed zakupem warto sprawdzić nie tylko średnicę i grubość, ale również przeznaczenie tarczy, średnicę otworu mocującego oraz dopuszczalną prędkość roboczą.
| Błąd przy wyborze tarczy | Dlaczego to problem? / możliwe konsekwencje |
|---|---|
| Używanie tarczy INOX do aluminium | Aluminium może oblepiać powierzchnię ścierną i zapychać tarczę. Cięcie staje się wolniejsze, rośnie tarcie i temperatura, a tarcza może szybciej tracić zdolność skrawania. |
| Cięcie stali nierdzewnej tarczą nieprzeznaczoną do INOX | Może dojść do zanieczyszczenia powierzchni obcymi cząstkami, pogorszenia jakości krawędzi oraz powstawania przebarwień lub ognisk korozji na obrabianej stali nierdzewnej. |
| Wybór zbyt grubej tarczy do precyzyjnego cięcia | Tarcza usuwa więcej materiału, pozostawia szerszą szczelinę cięcia i wymaga większej siły. Może także powodować większe nagrzewanie obrabianego elementu. |
| Wybór zbyt małej średnicy do dużego przekroju | Tarcza może nie osiągnąć wymaganej głębokości cięcia. Próba przecinania elementu z kilku stron utrudnia zachowanie jednej linii cięcia i może prowadzić do zakleszczenia tarczy. |
| Brak sprawdzenia średnicy otworu mocującego | Nieprawidłowo dopasowana tarcza nie będzie właściwie osadzona na wrzecionie. Niewłaściwe mocowanie może powodować bicie, drgania, nierówną pracę, a w skrajnym przypadku uszkodzenie tarczy. |
| Brak sprawdzenia dopuszczalnej prędkości obrotowej | Jeżeli szlifierka obraca tarczę szybciej, niż dopuszcza producent, siły działające na tarczę przekraczają jej parametry konstrukcyjne. Może to doprowadzić do pęknięcia lub rozerwania tarczy i wyrzucenia jej fragmentów z dużą prędkością. |
| Wybór tarczy niezgodnej z materiałem | Niewłaściwe ziarno lub spoiwo może powodować wolniejsze cięcie, szybsze zużycie tarczy, nadmierne nagrzewanie materiału albo zapychanie powierzchni ściernej. |
Nawet prawidłowo dobrana tarcza może być niebezpieczna lub szybko się zużywać, jeśli jest używana niezgodnie z przeznaczeniem. Najczęstsze błędy dotyczą stanu tarczy, sposobu prowadzenia szlifierki oraz przestrzegania zasad bezpieczeństwa.
| Błąd przy użytkowaniu tarczy | Dlaczego to problem? / możliwe konsekwencje |
|---|---|
| Praca uszkodzoną, pękniętą lub wyszczerbioną tarczą | Uszkodzona tarcza ma osłabioną strukturę i podczas pracy z wysoką prędkością może pęknąć lub się rozerwać. Jej fragmenty mogą zostać wyrzucone z dużą prędkością i spowodować poważne obrażenia. |
| Zdejmowanie osłony szlifierki | Operator traci podstawową barierę chroniącą przed iskrami, odłamkami obrabianego materiału oraz fragmentami tarczy w przypadku jej uszkodzenia. Zwiększa się bezpośrednie narażenie dłoni i ciała. |
| Zbyt mocny docisk podczas cięcia | Nadmierny nacisk zwiększa tarcie i temperaturę, spowalnia pracę tarczy, przyspiesza jej zużycie i może prowadzić do przegrzewania obrabianego materiału. Zwiększa też ryzyko zakleszczenia tarczy w szczelinie. |
| Szlifowanie bokiem tarczy przeznaczonej wyłącznie do cięcia | Cienka tarcza tnąca jest projektowana głównie do obciążenia na obwodzie, a nie z boku. Nacisk boczny może powodować jej wyginanie, pękanie warstw wzmacniających, a w skrajnym przypadku rozerwanie tarczy. |
| Przekraczanie maksymalnej prędkości obrotowej tarczy | Zbyt wysokie obroty powodują wzrost sił odśrodkowych ponad poziom przewidziany przez producenta. Może to prowadzić do uszkodzenia konstrukcji tarczy, jej pęknięcia lub rozerwania podczas pracy. |
| Używanie tarczy niezgodnie z jej przeznaczeniem | Niewłaściwy sposób pracy może powodować nadmierne nagrzewanie, szybkie zużycie, zapychanie tarczy lub pogorszenie jakości obróbki. W przypadku zastosowania niezgodnego z konstrukcją tarczy może również dojść do jej uszkodzenia. |
| Nadmierne przekrzywianie tarczy podczas cięcia | Powstają duże obciążenia boczne, których cienka tarcza tnąca nie powinna przenosić. Tarcza może zakleszczyć się w materiale, wygiąć lub pęknąć, a szlifierka może gwałtownie odbić. |
Podsumowując: najpierw dobierz właściwą tarczę, a następnie używaj jej zgodnie z przeznaczeniem i parametrami producenta.
Do cięcia stali najlepiej wybrać tarczę INOX lub tarczę opisaną przez producenta jako przeznaczoną do stali i stali nierdzewnej. Wariant STRICTA INOX Standard jest przeznaczony do bardziej wymagających zastosowań, natomiast INOX Economic jest rozwiązaniem ukierunkowanym na korzystną relację ceny do wydajności. Ostateczny dobór powinien wynikać z materiału i charakteru pracy.
Do stali nierdzewnej wybierz tarczę INOX. Przykładem jest STRICTA INOX Standard 125 × 1,0 × 22,23 mm A60QBF, opisana jako tarcza do ciężkich zastosowań przemysłowych na twardych typach stali i stopach, szczególnie do stali nierdzewnej.
Do aluminium wybierz tarczę ALU, a nie zwykłą tarczę do stali. Tarcze STRICTA ALU mają specjalnie dobrane ziarno i spoiwo do aluminium oraz metali nieżelaznych, co ogranicza zapychanie i tępienie podczas pracy.
Tak, tarcza 1 mm nadaje się do szybkiego i precyzyjnego cięcia metalu, zwłaszcza cienkich profili, blach i elementów ze stali nierdzewnej. Trzeba jednak używać jej zgodnie z przeznaczeniem i unikać bocznego nacisku, ponieważ cienkie tarcze są przeznaczone do przecinania.
Tarczę 230 mm warto wybrać do większych przekrojów i cięższych prac. Większa średnica daje większą głębokość cięcia, ale wymaga odpowiedniej szlifierki i większej kontroli. Przykładem jest STRICTA INOX Standard 230 × 1,9 × 22,23 mm.
Nie, cienką tarczą do cięcia nie należy szlifować bokiem, jeśli producent nie dopuszcza takiego zastosowania. Tarcze typu 41 są przeznaczone do przecinania. Szlifowanie boczne może doprowadzić do uszkodzenia tarczy i stworzyć zagrożenie dla użytkownika.
Oznaczenie INOX wskazuje na przeznaczenie tarczy do obróbki stali nierdzewnej. Zakres zastosowania do innych gatunków stali należy każdorazowo sprawdzić w specyfikacji konkretnego produktu. W zależności od produktu może być także używana do stali i stopów, jeśli producent wskazuje takie zastosowanie. Przy nierdzewce warto wybierać tarcze dedykowane, aby ograniczyć ryzyko problemów z cięciem i jakością krawędzi.
ALU oznacza tarczę przeznaczoną do aluminium i metali nieżelaznych. Takie tarcze mają ziarno i spoiwo dobrane tak, aby ograniczać zapychanie podczas cięcia miękkich metali, takich jak aluminium.
Tarcza do cięcia powinna być dobrana do rodzaju materiału, parametrów elektronarzędzia oraz wymaganej głębokości i charakteru cięcia. Do stali nierdzewnej należy stosować produkty przeznaczone do INOX, a do aluminium i metali nieżelaznych – tarcze przeznaczone do ALU. Średnica musi być zgodna ze szlifierką, natomiast grubość wpływa m.in. na ilość usuwanego materiału, szerokość szczeliny cięcia i sposób prowadzenia narzędzia.
Najważniejsze jest to, aby nie traktować tarczy jako uniwersalnej, jeśli producent wskazuje konkretne przeznaczenie. Właściwy dobór tarczy poprawia tempo pracy, jakość krawędzi, żywotność narzędzia i bezpieczeństwo użytkownika.