Do drewna stosuje się papier z elektrokorundem na nasypie otwartym, w ciągu od P60–P80 przy drewnie surowym, przez P120–P150 przy wyrównaniu, do P180–P240 przed malowaniem, lakierowaniem lub olejowaniem. Stare powłoki zdejmuje się od P40. Powyżej P240 drewno przestaje równomiernie przyjmować bejcę, a ostatnie przejście zawsze prowadzi się wzdłuż włókien.
Poniżej znajdziesz gradacje przypisane do etapów prac, osobną sekcję o przygotowaniu drewna pod farbę, różnice między drewnem miękkim a twardym oraz zasady dla sklejki, MDF i płyty wiórowej.
Spis treści
Gradację wyznacza etap prac, nie gatunek drewna. Zdzieranie starych powłok zaczyna się od P40–P60, szlif wstępny drewna surowego od P80–P100, wyrównanie prowadzi P120–P150, a wykończenie przed powłoką P180–P240. Ciąg układa się rosnąco, bez przeskoków większych niż jeden stopień, inaczej rysy po grubszym ziarnie zostaną w powierzchni.
| Etap | Gradacja | Efekt | Na co uważać |
|---|---|---|---|
| Usuwanie starych powłok | P40–P60 | odsłonięcie surowego drewna | przeszlifowanie fornirów i cienkich oklein |
| Szlif wstępny drewna surowego | P80–P100 | usunięcie śladów obróbki maszynowej | zaokrąglenie krawędzi przy zbyt długiej pracy |
| Wyrównanie | P120–P150 | jednolita powierzchnia | ślady poprzeczne po poprzednim ziarnie |
| Wykończenie pod lakier i farbę | P180–P240 | gładkość i przyczepność powłoki | zbyt gładka powierzchnia obniża przyczepność |
| Szlif międzywarstwowy | P240–P320 | usunięcie podniesionego włosa | przetarcie powłoki na krawędziach |
| Drewno pod olej i wosk | P150–P180 | otwarte pory chłonące olej | zamknięcie porów przy zbyt drobnym ziarnie |
Warto wiedzieć: drewno pod olej szlifuje się grubiej niż pod lakier. Powierzchnia doprowadzona do P320 ma pory tak zamknięte, że olej wnika płycej i wypłukuje się przy pierwszym myciu.
Przed malowaniem drewno doprowadza się do P180–P240 papierem z elektrokorundem na nasypie otwartym. Ta gradacja daje mikrochropowatość, która utrzymuje farbę, i jednocześnie nie zostawia rys widocznych pod powłoką. Po szlifowaniu powierzchnię trzeba odpylić — pył pozostawiony w porach obniża przyczepność bardziej niż zbyt gładkie podłoże. Odpylanie wykonuje się odkurzaczem, nie przedmuchem sprężonym powietrzem.
Przy farbach wodorozcieńczalnych opłaca się dodatkowy zabieg: zwilż powierzchnię wodą, poczekaj na wyschnięcie i przeszlifuj P240. Woda podnosi włókna, które inaczej podniosłaby dopiero farba — a wtedy powierzchnia po pierwszej warstwie robi się szorstka.
Drewno pod farbę kryjącą nie wymaga schodzenia poniżej P240. Każdy kolejny stopień to praca, której nie widać pod nieprzezroczystą powłoką.
Drewno miękkie i żywiczne — sosna, świerk, modrzew — wymaga nasypu otwartego, bo żywica zalepia ziarno w kilkanaście sekund pracy. Drewno twarde — dąb, buk, jesion — dopuszcza nasyp gęstszy i wytrzymuje wyższy docisk, ale przy tej samej gradacji pracuje wolniej i szybciej tępi ziarno. Rodzaj ziarna pozostaje w obu przypadkach ten sam.
Różnica dotyczy też gradacji startowej. W drewnie miękkim ziarno P60 zostawia rysy trudne do usunięcia, bo wcina się głęboko w miękkie strefy przyrostów rocznych. Przy sośnie i świerku bezpieczniej zacząć od P80.
Drewno egzotyczne i mocno żywiczne — teak, iroko — najlepiej obrabiać krótkimi przejściami z częstą wymianą arkusza. Rozgrzana żywica wiąże pył w grudki, które rysują powierzchnię głębiej niż samo ziarno.
Tak, materiały drewnopochodne mają cieńszą warstwę użytkową i inną chłonność niż drewno lite. Sklejkę i płytę fornirowaną szlifuje się od P120, żeby nie przetrzeć wierzchniej warstwy o grubości często poniżej 1 mm. MDF wymaga P150–P180 i osobnego traktowania krawędzi, które chłoną powłokę wielokrotnie mocniej niż płaszczyzna i wymagają wcześniejszego zagruntowania.
| Materiał | Gradacja startowa | Wykończenie | Główne ryzyko |
|---|---|---|---|
| Drewno lite | P60–P80 | P180–P240 | zaokrąglenie krawędzi |
| Sklejka | P120 | P180–P220 | przetarcie wierzchniej warstwy |
| Płyta fornirowana | P150 | P220–P240 | przeszlifowanie forniru |
| MDF | P150–P180 | P220–P240 | chłonne krawędzie, pylenie |
| Płyta wiórowa | P120 | P180 | wyrywanie wiórów przy krawędziach |
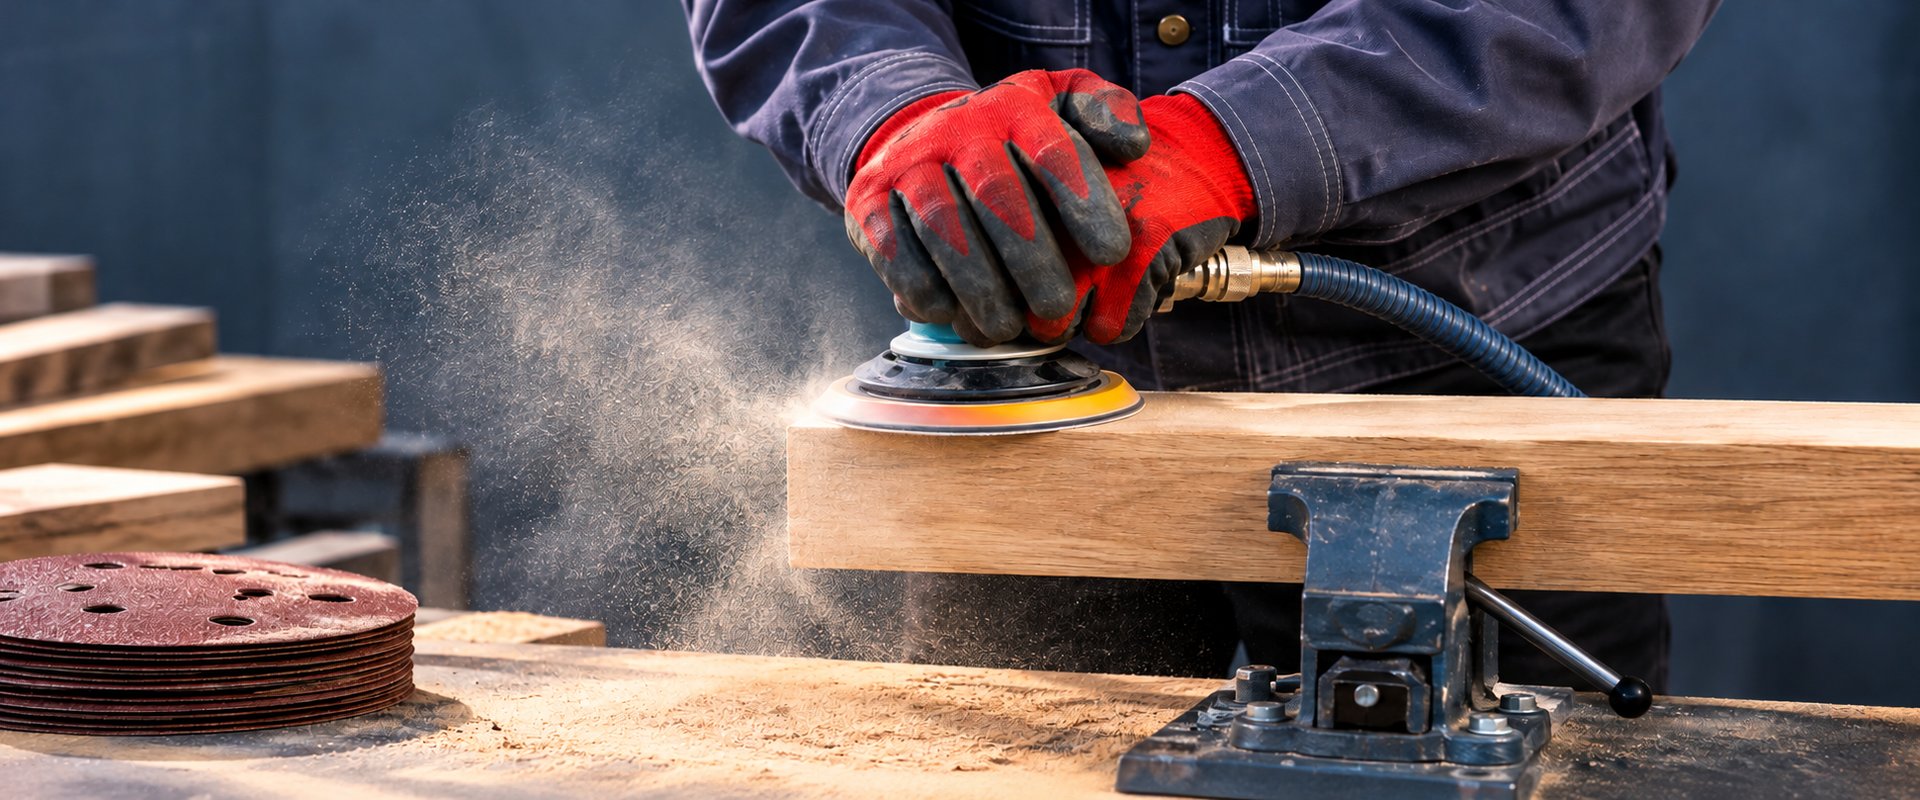
Do płaszczyzn najwygodniejsze są krążki na rzep do szlifierki mimośrodowej, do narożników i listew — trójkąty do szlifierki delta, do profili i toczonych elementów — rolki płótna, a do pracy ręcznej arkusze na klocku. Pasy bezkończone obsługują szlifierki taśmowe przy dużych powierzchniach i przy szlifie krawędzi, gdzie liczy się równa linia obrabianej płaszczyzny.
Przy krążkach na rzep zwróć uwagę na otwory odpylające: mają sens tylko wtedy, gdy ich rozstaw odpowiada rozstawowi w talerzu narzędzia. Drewno pyli obficie, a pył zamknięty pod arkuszem skraca jego żywotność i podnosi temperaturę pracy.
Cztery błędy odpowiadają za większość poprawek: szlifowanie w poprzek włókien, przeskok o dwa stopnie gradacji, praca zalepionym arkuszem oraz zbyt drobne wykończenie przed olejowaniem. Wszystkie ujawniają się dopiero po nałożeniu powłoki, gdy poprawka wymaga zejścia do gradacji zgrubnej i powtórzenia całego ciągu na całej powierzchni elementu.
Drewno surowe po obróbce maszynowej zaczyna się szlifować od P80–P100, następnie P120–P150, a kończy na P180–P240. Gradacja niższa niż P80 jest potrzebna wyłącznie przy usuwaniu starych powłok albo wyrównywaniu wyraźnych nierówności powierzchni.
Przed olejowaniem drewno doprowadza się do P150–P180 i na tym poprzestaje. Pory pozostają wtedy otwarte i chłoną olej na wystarczającą głębokość. Wykończenie P240 i drobniejsze zamyka strukturę, przez co powłoka olejowa trzyma się słabiej.
Warunkowo. Elektrokorund obrabia stal węglową, ale nasyp otwarty typowy dla papierów do drewna tnie ją wolniej niż nasyp zamknięty. Przy stali nierdzewnej papier do drewna odpada — nie ma deklaracji o braku żelaza, siarki i chloru w materiale.
Narożniki obsługują trójkąty do szlifierek delta, profile i promienie — rolki płótna ściernego albo gąbki ścierne, które kopiują kształt powierzchni. Arkusz na klocku dolega w takich miejscach tylko krawędzią i zdejmuje materiał nierównomiernie.
Zwykle trzy: P80 lub P100 na start, P120–P150 na wyrównanie i P180–P240 przed powłoką. Przy drewnie już wygładzonym maszynowo wystarczą dwie. Więcej niż cztery stopnie rzadko przekłada się na widoczną różnicę pod lakierem.
Papier ścierny do drewna to elektrokorund na nasypie otwartym, w ciągu dobranym do etapu prac: P40–P60 na stare powłoki, P80–P100 na drewno surowe, P120–P150 na wyrównanie, P180–P240 przed lakierem i farbą, P150–P180 przed olejem.
Dwie zasady decydują o efekcie mocniej niż sama gradacja: ostatnie przejście wzdłuż włókien i brak przeskoków większych niż jeden stopień. Arkusze, rolki i krążki znajdziesz w kategorii materiały i narzędzia ścierne.