Do metalu dobiera się papier według obrabianego stopu: stal węglowa wymaga elektrokorundu lub cyrkonu na nasypie zamkniętym w zakresie P40–P240, stal nierdzewna — ziarna ceramicznego wolnego od żelaza, siarki i chloru, a aluminium — węglika krzemu na nasypie otwartym od P120. Podkład przy pracy maszynowej to płótno klasy X lub Y.
Poniżej znajdziesz dobór dla trzech grup metali, gradacje do usuwania rdzy i do przygotowania powierzchni pod powłokę malarską oraz zestawienie form, w jakich papier ścierny pracuje na metalu najefektywniej.
Spis treści
Stal węglową obrabia się elektrokorundem lub ziarnem cyrkonowym na nasypie zamkniętym. Ciąg roboczy prowadzi od P40–P60 przy rdzy i zgorzelinie, przez P80–P120 przy wyrównaniu, do P180–P240 przed powłoką. Ziarno cyrkonowe wypada lepiej pod dużym naciskiem, bo mikrokruszy się zamiast tępić i utrzymuje zdolność skrawania dłużej.
Podkład dobiera się do sposobu pracy. Arkusz papierowy klasy C lub D wystarczy przy pracy ręcznej na klocku. Przy szlifierce mimośrodowej i taśmowej potrzebne jest płótno klasy X lub Y, które nie pęka na krawędziach blachy i profili.
Przy stali konstrukcyjnej po cięciu termicznym pamiętaj o warstwie zgorzeliny — jest twardsza od materiału rodzimego i tępi ziarno szybciej niż sama stal. Pierwsze przejście robi się tu materiałem zgrubnym, nie papierem wykończeniowym.
Stal nierdzewna wymaga materiału opisanego jako wolny od żelaza, siarki i chloru, z ziarnem ceramicznym lub cyrkonowym. Cząstki ferrytyczne wtarte w powierzchnię uruchamiają korozję wżerową, która ujawnia się po tygodniach eksploatacji — już po montażu u odbiorcy. Zakres roboczy to P60–P400, a wykończenie satynowe przejmuje włóknina.
| Zadanie | Gradacja | Ziarno | Uwaga |
|---|---|---|---|
| Szlif nadlewu spoiny | P60–P80 | ceramika, cyrkon | materiał bez żelaza od pierwszego przejścia |
| Wyrównanie powierzchni | P120 | ceramika | kontrola temperatury, ryzyko przebarwień |
| Przygotowanie pod satynę | P180–P240 | ceramika | jednolity kierunek szlifu |
| Przed polerowaniem | P320–P400 | ceramika | dopiero potem włóknina i pasta |
Drugie ryzyko przy nierdzewce to przegrzanie powierzchni. Przebarwienia cieplne oznaczają naruszenie warstwy pasywnej i wymagają ponownego szlifu, a w wymagających zastosowaniach — pasywacji chemicznej.
Aluminium obrabia się papierem z węglikiem krzemu lub elektrokorundem na nasypie otwartym, od P120 wzwyż. Miękki metal zalepia nasyp zamknięty w kilkanaście sekund — arkusz zachowuje wtedy nominalną gradację, ale przestaje ciąć. Środek antyadhezyjny w postaci powłoki stearynianowej wyraźnie wydłuża pracę arkusza i ogranicza zalepianie ziarna.
Gradacja startowa poniżej P120 rzadko ma sens: ziarno grube wciska się w miękki materiał i zostawia rysy głębsze, niż wynikałoby z jego rozmiaru. Przy naddatkach wymagających cięższej obróbki lepiej sięgnąć po wyrób lamelkowy przeznaczony do metali nieżelaznych.
Do wykończenia aluminium schodzi się do P240–P400, a przy powierzchniach dekoracyjnych dalej — na włókninę i pastę polerską.
Rdzę powierzchniową usuwa się gradacjami P60–P80, korozję wżerową i grubą warstwę produktów korozji — P40 lub materiałem zgrubnym innego typu. Po odrdzewieniu powierzchnię wyrównuje się P120 i przygotowuje pod powłokę ochronną P180–P240. Odsłonięty metal trzeba zabezpieczyć tego samego dnia, bo rdza nalotowa wraca w kilkanaście godzin.
Papier ścierny sprawdza się przy rdzy na płaszczyznach. W zagłębieniach, gwintach i profilach zamkniętych arkusz dolega tylko krawędzią — tam pracuje szczotka druciana, a papier wchodzi dopiero na etapie wyrównania.
Przed powłoką malarską stal doprowadza się do P180–P240. Ta gradacja nadaje mikrochropowatość, której farba potrzebuje do przyczepności, i nie zostawia rys widocznych pod powłoką. Powierzchnia gładsza niż P320 zmniejsza przyczepność, bo powłoka traci mechaniczne zakotwiczenie w strukturze podłoża i odchodzi płatami przy pierwszym mechanicznym uderzeniu w krawędź.
Po szlifowaniu obowiązkowe jest odtłuszczenie. Pył ścierny i pozostałości olejów obniżają przyczepność bardziej niż zbyt gładkie podłoże — a ich obecności nie widać gołym okiem na matowej powierzchni.
Przy stali ocynkowanej gradacja idzie wyżej, do P240–P320, i pracuje się bardzo lekko. Zbyt agresywny szlif zdejmuje powłokę cynkową, której zadaniem jest właśnie ochrona przed korozją.
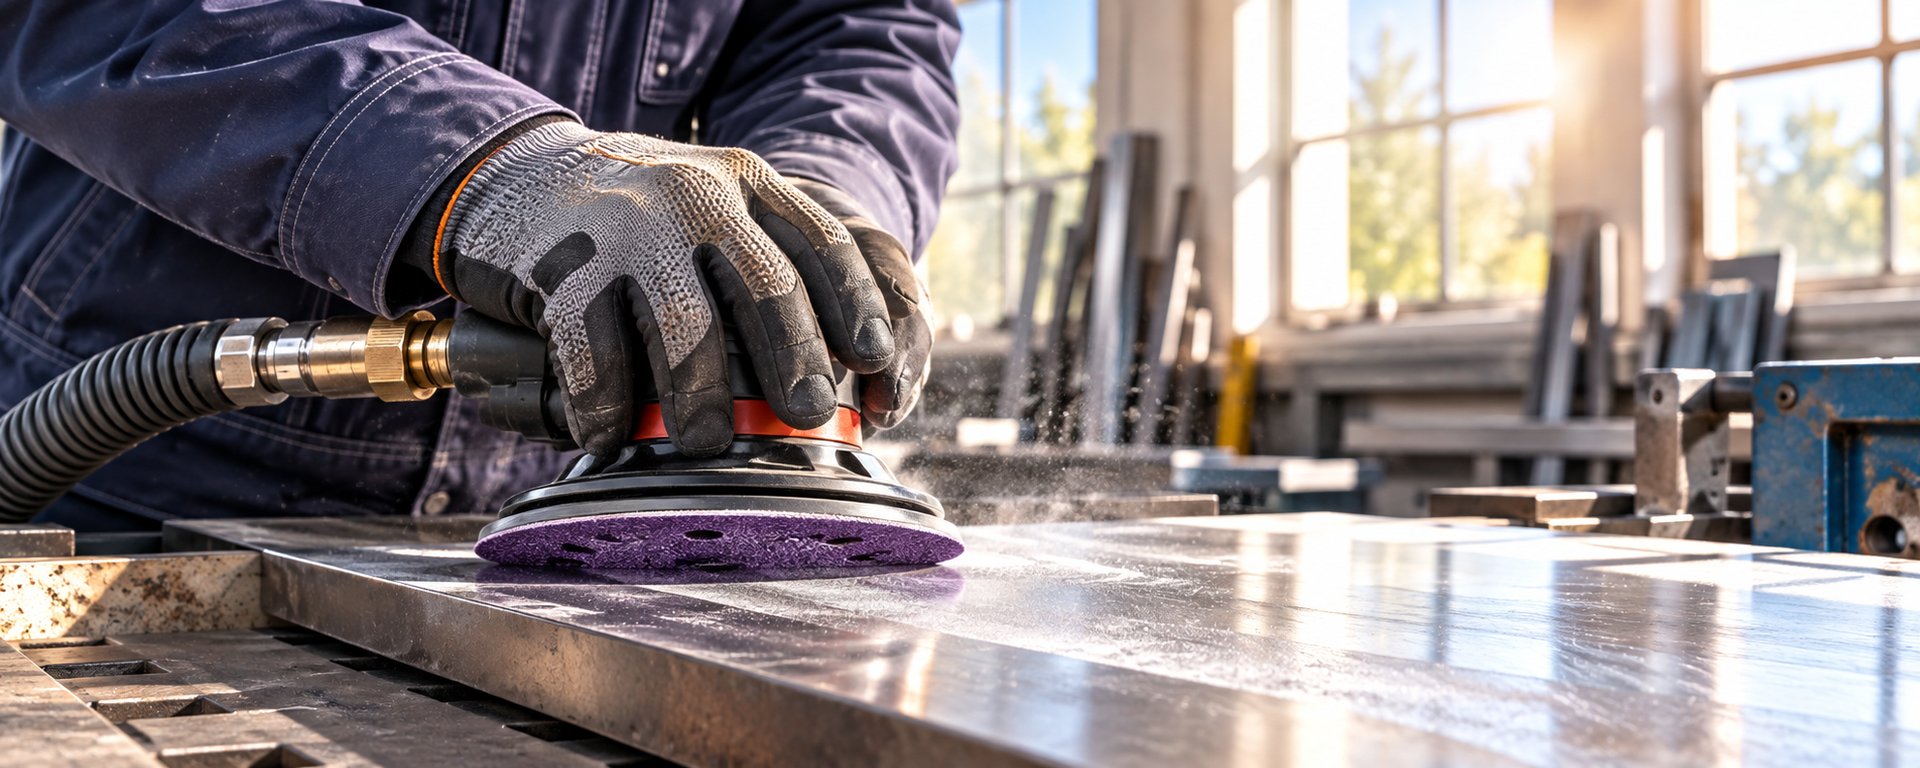
Na metalu dominują trzy formy: krążki na rzep do szlifierki mimośrodowej przy płaszczyznach, pasy bezkończone do szlifierki taśmowej przy krawędziach, profilach i szlifie kierunkowym oraz rolki płótna do pracy ręcznej na rurach i kształtownikach. Arkusze na klocku zostają do poprawek i miejsc trudno dostępnych, gdzie żadne z narzędzi maszynowych nie dolega do powierzchni.
| Forma | Narzędzie | Typowe zastosowanie |
|---|---|---|
| Krążek na rzep | szlifierka mimośrodowa | płaszczyzny blach, przygotowanie pod lakier |
| Pas bezkończony | szlifierka taśmowa, pilnik taśmowy | krawędzie, rury, satynowanie kierunkowe |
| Rolka płótna | ręcznie | rury, kształtowniki, promienie |
| Arkusz | klocek, ręcznie | poprawki, miejsca trudno dostępne |
| Dysk fibrowy | szlifierka kątowa | duży naddatek, spoiny |
Cztery błędy kosztują najwięcej: użycie materiału z żelazem na stali nierdzewnej, praca nasypem zamkniętym na aluminium, zbyt duży docisk prowadzący do przegrzania oraz zwlekanie z zabezpieczeniem odsłoniętego metalu. Trzy pierwsze wymagają powtórzenia całej operacji szlifowania, a czwarty — ponownego odrdzewiania powierzchni, która była już raz oczyszczona.
Papiery, płótna, krążki i pasy do obróbki metalu znajdziesz w kategorii materiały i narzędzia ścierne.
Zależnie od naddatku: nadlewy spoin ściernicą lamelkową lub dyskiem fibrowym, płaszczyzny krążkiem na rzep, krawędzie i rury pasem bezkończonym, wykończenie włókniną. Papier ścierny obsługuje etap środkowy — wyrównanie powierzchni i przygotowanie jej pod powłokę.
Ziarno ceramiczne lub cyrkonowe wolne od żelaza, zaczynając od P60–P80 przy nadlewie spoiny, przez P120 do wyrównania, do P180–P240 przed satynowaniem. Przebarwienia wokół spoiny trzeba usunąć mechanicznie albo chemicznie — sam szlif powierzchni ich nie neutralizuje.
Wersje wodne z węglikiem krzemu stosuje się na metalu przy wykończeniu powyżej P400, na przykład przed polerowaniem. Powierzchnię trzeba wtedy natychmiast osuszyć i zabezpieczyć — mokra stal bez powłoki rdzewieje w ciągu kilkunastu godzin.
Powierzchnię przygotowuje się papierem P180–P240 w jednym kierunku, a właściwą strukturę satyny nadaje włóknina ścierna. Sam papier zostawia strukturę mniej jednolitą, z widocznymi pojedynczymi rysami, których nie da się zsynchronizować na całej płaszczyźnie.
Do stali węglowej warunkowo — elektrokorund ją obrabia, ale nasyp otwarty tnie wolniej niż zamknięty. Do stali nierdzewnej nie: papiery do drewna nie mają deklaracji o braku żelaza, siarki i chloru, więc wprowadzają w powierzchnię zanieczyszczenie ferrytyczne.
Papier ścierny do metalu dobiera się najpierw według stopu, a dopiero potem według gradacji: elektrokorund lub cyrkon z nasypem zamkniętym na stal węglową, ceramika bez żelaza na stal nierdzewną, węglik krzemu z nasypem otwartym na aluminium.
Zakresy robocze: P40–P80 na rdzę, P80–P120 na wyrównanie, P180–P240 przed powłoką malarską, P320–P400 przed polerowaniem. Przy stali kwasoodpornej czystość materiału ściernego waży więcej niż dobór samego stopnia gradacji.