Uwaga! Inwentaryzacja magazynu w dniach 12-13 listopada. Zamówienia złożone w tym okresie zostaną przekazane do realizacji 16 listopada. Przepraszamy za utrudnienia.
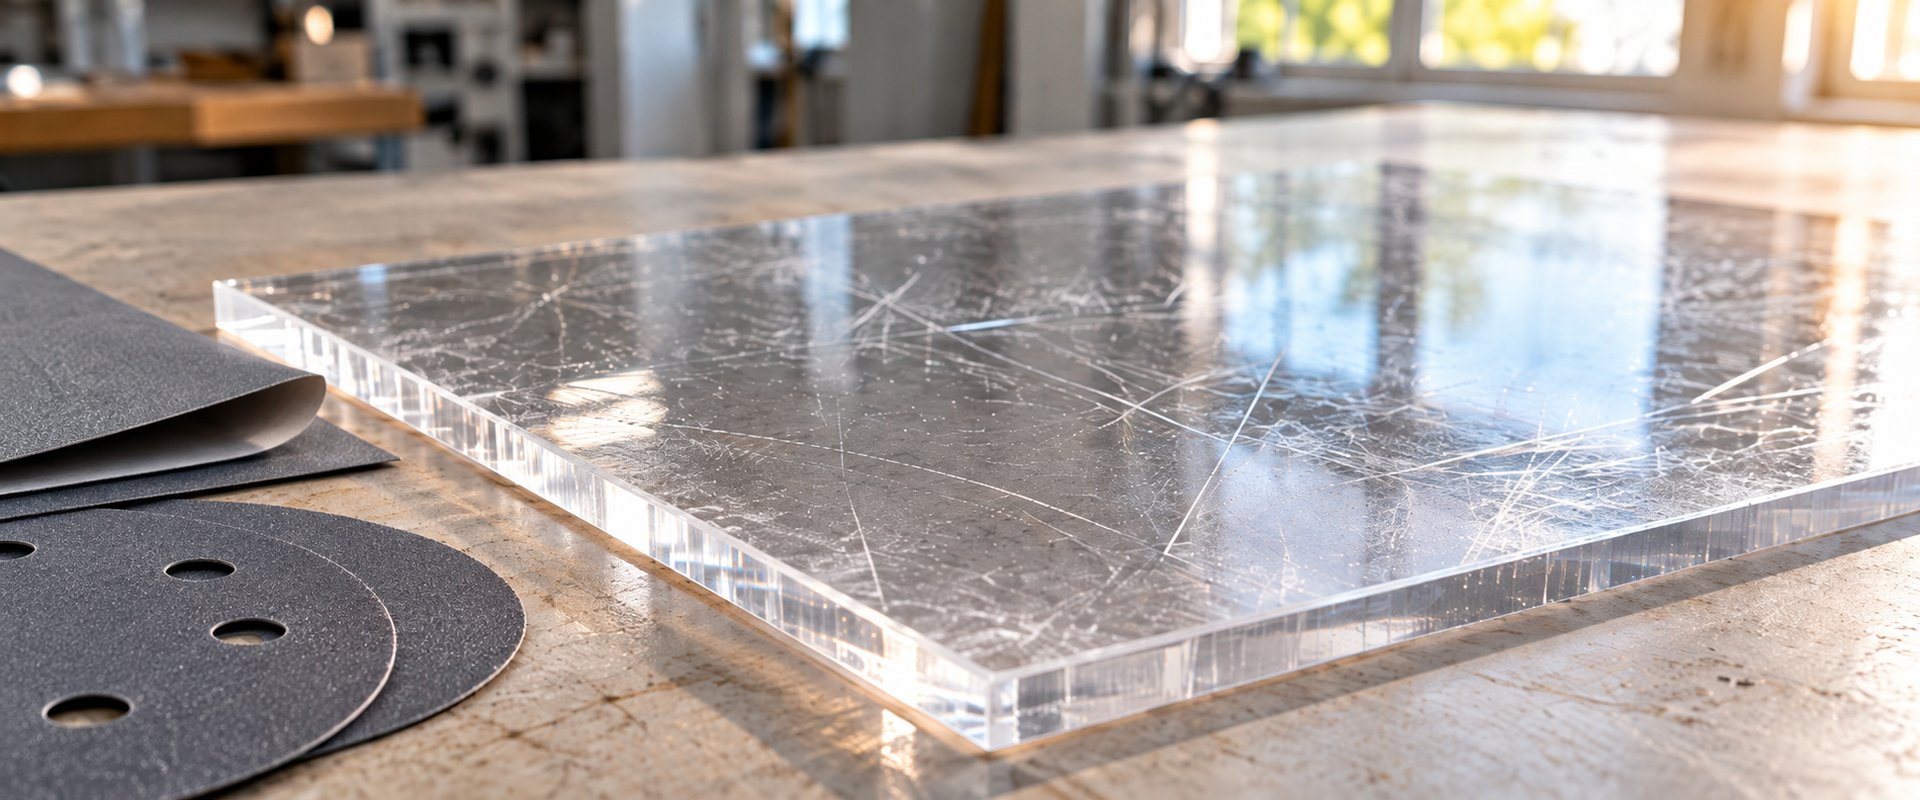
Do tworzyw sztucznych stosuje się papier z węglikiem krzemu, w wersji wodnej powyżej P400 i z nasypem otwartym poniżej tej granicy. Zakres roboczy prowadzi od P180–P240 przy matowaniu pod lakier, przez P320–P400 przy wygładzaniu, do P1000–P2500 przed polerowaniem. Praca na mokro chroni materiał przed nadtopieniem powierzchni.
Poniżej znajdziesz gradacje przypisane do etapów, wyjaśnienie, dlaczego tworzywa szlifuje się z wodą, dobór dla poszczególnych polimerów oraz zasady przygotowania powierzchni pod malowanie i klejenie.
Spis treści
Gradację wyznacza etap i grubość usuwanej warstwy. Nadlewy i szwy z formy zbiera P180–P240, wygładzanie prowadzi P320–P400, przygotowanie pod polerowanie P800–P1200, a wykończenie optyczne P2000–P2500. Gradacja poniżej P180 na tworzywie zostawia rysy, które przy dalszej obróbce trzeba usuwać dłużej, niż trwało samo zdejmowanie materiału na etapie zgrubnym.
| Etap | Gradacja | Tryb pracy | Uwaga |
|---|---|---|---|
| Nadlewy, szwy z formy, ślady po druku 3D | P180–P240 | sucho, nasyp otwarty | krótkie przejścia, ryzyko nadtopienia |
| Matowanie przed lakierem | P240–P320 | sucho lub na mokro | równomierność ważniejsza niż głębokość |
| Wygładzanie | P320–P400 | na mokro | stały dopływ wody |
| Przed polerowaniem | P800–P1200 | na mokro | zmiana kierunku co stopień |
| Wykończenie optyczne (pleksi, klosze) | P2000–P2500 | na mokro | dalej wyłącznie pasta polerska |
Tworzywa termoplastyczne mięknią w temperaturze znacznie niższej niż metale, a tarcie przy szlifowaniu tę temperaturę podnosi punktowo. Woda odbiera ciepło i wypłukuje pył, dzięki czemu materiał nie nadtapia się pod ziarnem i nie zalepia nasypu. Bez chłodziwa powierzchnia zamiast się ścierać, zaczyna się rozmazywać i traci pierwotny połysk.
Objaw przegrzania jest charakterystyczny: na powierzchni pojawiają się smugi o zmienionym połysku, a na arkuszu zbite grudki stopionego materiału. Takiej wady nie usuwa się drobniejszą gradacją — trzeba wrócić do stopnia zgrubnego i zdjąć całą naruszoną warstwę.
Powyżej P400 wodę traktuj jako warunek, nie jako ułatwienie. Poniżej P400 praca na sucho jest dopuszczalna, ale wyłącznie krótkimi przejściami z przerwami i przy nasypie otwartym.
Do matowania tworzywa przed lakierowaniem stosuje się P240–P320. Ta gradacja nadaje mikrochropowatość wystarczającą do zakotwiczenia powłoki, nie zostawiając rys widocznych pod lakierem. Po szlifowaniu powierzchnię trzeba odtłuścić, bo tworzywa zbierają ładunek elektrostatyczny i przyciągają pył znacznie mocniej niż powierzchnie metalowe poddane tej samej operacji szlifowania.
Przy tworzywach o niskiej energii powierzchniowej — polipropylenie i polietylenie — samo matowanie nie wystarcza. Te materiały wymagają dodatkowo promotora przyczepności albo obróbki płomieniowej; bez tego lakier odchodzi płatami niezależnie od gradacji, jakiej użyjesz.
Elementy z tworzyw często mają fabryczną powłokę lub warstwę antystatyczną. Trzeba ją usunąć w całości — pozostawiona miejscami daje plamiste matowienie i nierówną przyczepność lakieru.
Nie. Twarde i kruche tworzywa, jak pleksi i polistyren, znoszą szlifowanie, ale łatwo pękają przy nacisku punktowym. Elastyczne, jak ABS i poliwęglan, wymagają lżejszego docisku i szybszego przesuwu. Poliolefiny — polipropylen i polietylen — mażą się pod ziarnem i wymagają wyłącznie pracy na mokro z minimalnym dociskiem narzędzia.
| Tworzywo | Zakres roboczy | Tryb | Główne ryzyko |
|---|---|---|---|
| ABS (obudowy, zderzaki) | P240–P400 | sucho lub mokro | nadtopienie przy dociskach punktowych |
| PMMA / pleksi | P400–P2500 | na mokro | pęknięcia przy nacisku punktowym |
| Poliwęglan (PC) | P400–P2000 | na mokro | zmatowienie nieodwracalne bez polerowania |
| PCW (PVC) | P180–P400 | sucho, nasyp otwarty | zalepianie ziarna |
| PP i PE | P240–P400 | na mokro | mazanie się materiału, słaba przyczepność powłok |
| Laminat poliestrowy / żelkot | P400–P2000 | na mokro | szkodliwy pył, przetarcie warstwy żelkotu |
Polerowanie zaczyna się dopiero po doprowadzeniu powierzchni do P2000–P2500 na mokro, z jednolitą, matową strukturą bez pojedynczych głębszych rys. Dalej pracuje pasta polerska na gąbce lub futrze, przy niskich obrotach. Wejście na pastę po gradacji grubszej niż P1200 zostawia rysy, których żadna pasta polerska już nie usunie.
Przy pleksi i kloszach kolejność jest krytyczna, bo każda pominięta gradacja zostaje w materiale jako widoczna pod światłem siatka rys. Zmieniaj kierunek szlifowania o 90° przy każdym stopniu — dopiero wtedy widać, czy ślady po poprzednim ziarnie zniknęły.
Obroty polerki utrzymuj w dolnym zakresie. Tworzywo nagrzewa się pod futrem szybciej niż lakier na metalu, a nadtopiona powierzchnia po polerowaniu wymaga powrotu do szlifowania od P800.
Trzy błędy dominują: praca na sucho powyżej P400, zbyt duży docisk przy tworzywach elastycznych oraz malowanie poliolefin bez promotora przyczepności. Pierwszy nadtapia powierzchnię, drugi zostawia miejscowe zagłębienia widoczne pod lakierem, trzeci kończy się odejściem powłoki niezależnie od tego, jak starannie przygotowano powierzchnię przed nałożeniem lakieru.
Papiery wodne, krążki i włókniny do obróbki tworzyw znajdziesz w kategorii materiały i narzędzia ścierne.
P240–P320 przy matowaniu powierzchni gładkiej i P180–P240 przy usuwaniu nadlewów lub starej powłoki. Po szlifowaniu powierzchnię trzeba odtłuścić i odpylić — tworzywa gromadzą ładunek elektrostatyczny i przyciągają pył, który obniża przyczepność lakieru.
Pleksi zawsze matowieje po szlifowaniu — przejrzystość przywraca dopiero polerowanie. Ciąg prowadzi się na mokro od P400 przez P800, P1200 i P2000 do P2500, a następnie pastą polerską na gąbce przy niskich obrotach.
Papier z elektrokorundem i nasypem zamkniętym zalepi się na tworzywie w kilkanaście sekund. Do plastiku wybiera się węglik krzemu, w wersji wodnej albo z nasypem otwartym. Sama gradacja przenosi się między materiałami, ale rodzaj ziarna i nasypu już nie.
Warstwy z druku FDM zbiera się P180–P240 na sucho, krótkimi przejściami, żeby nie nadtopić materiału, a wygładza P320–P400 na mokro. Przy PLA i PETG docisk musi być minimalny — oba tworzywa mięknią w temperaturze niższej niż ABS.
Papier ścierny do tworzyw to węglik krzemu: nasyp otwarty poniżej P400, wersja wodna powyżej. Zakres roboczy prowadzi od P180–P240 przy nadlewach, przez P240–P320 przy matowaniu pod lakier, do P2000–P2500 przed polerowaniem.
Dwa czynniki decydują o efekcie mocniej niż gradacja: chłodzenie wodą, które chroni powierzchnię przed nadtopieniem, oraz rodzaj polimeru — polipropylen i polietylen wymagają promotora przyczepności niezależnie od tego, jak dobrze przygotujesz powierzchnię.