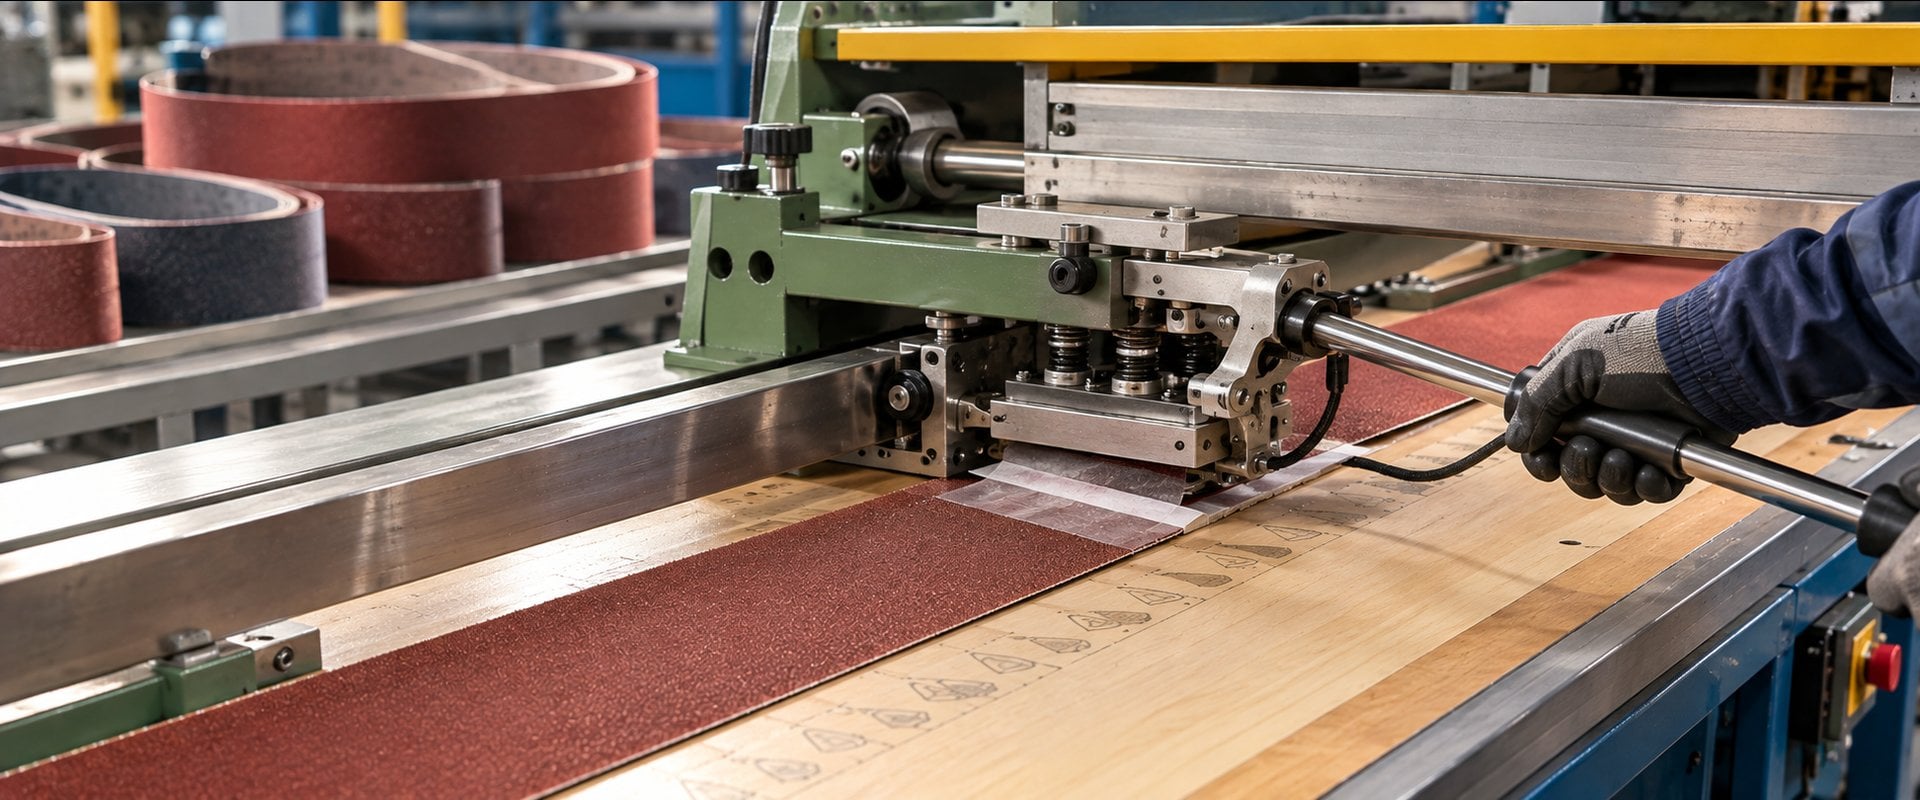
Pasy bezkońcowe klei się przez odpowiednie przygotowanie końców, wykonanie połączenia na zakładkę lub styk, naniesienie dedykowanego kleju albo taśmy łączeniowej oraz równomierny docisk do pełnego utwardzenia. Rodzaj spoiny musi odpowiadać podłożu pasa, kierunkowi pracy, prędkości maszyny i temperaturze. Prowizoryczne naprawy nie są bezpieczne przy dużych obrotach.
Poniższe zasady dotyczą przede wszystkim pasów ściernych stosowanych w szlifierkach taśmowych. Pasy transportowe i napędowe mogą wymagać innych metod, materiałów oraz urządzeń do wykonywania połączeń.
Spis treści
Samodzielne wykonanie pasa bezkońcowego jest możliwe, ale wymaga precyzyjnego przygotowania złącza i zastosowania materiałów przeznaczonych do danego rodzaju pasa. Niewłaściwy klej, nierówne ustawienie końców lub niedostateczny docisk mogą spowodować rozerwanie połączenia podczas pracy.
Najbezpieczniejszym rozwiązaniem do intensywnego użytkowania są pasy wykonane fabrycznie. Dotyczy to szczególnie szerokich pasów ściernych oraz urządzeń pracujących z dużą prędkością. Zerwanie źle sklejonego pasa może uszkodzić obrabiany element, maszynę lub zranić operatora.
Przed rozpoczęciem pracy należy sprawdzić, czy producent materiału ściernego udostępnia technologię łączenia, odpowiedni klej, taśmę wzmacniającą i zalecany czas utwardzania.
W razie potrzeby zachęcamy do skontaktowania się z naszym działem doradztwa technicznego w celu dobrania pasa bezkońcowego lub materiałów do jego łączenia dostępnych w naszej ofercie.
Pasy bezkońcowe najczęściej łączy się na zakładkę albo na styk ze wzmocnieniem umieszczonym po stronie podłoża. Metoda zakładkowa zapewnia dużą powierzchnię klejenia, natomiast połączenie stykowe pozwala uzyskać bardziej jednolitą grubość pasa. Wybór zależy między innymi od materiału podłoża, konstrukcji szlifierki i obciążenia złącza.
W obu przypadkach połączenie musi być równe, elastyczne i odporne na wielokrotne zginanie na rolkach prowadzących. Nie może również tworzyć wyraźnego zgrubienia, które powodowałoby uderzenia, drgania albo ślady na obrabianej powierzchni.
Połączenie na zakładkę powstaje przez nałożenie odpowiednio przygotowanych końców pasa na siebie i sklejenie ich na określonej długości. W miejscu złącza usuwa się warstwę ścierną lub część podłoża, aby ograniczyć różnicę grubości i zapewnić bezpośredni kontakt klejonych powierzchni.
Końce pasa mogą być zeszlifowane pod odpowiednim kątem lub przygotowane zgodnie z szablonem producenta. Kierunek zakładki powinien odpowiadać kierunkowi pracy pasa. Nieprawidłowo ustawiona krawędź może zaczepiać o obrabiany materiał i stopniowo odrywać połączenie.
Metoda zakładkowa dobrze przenosi naprężenia, ale wymaga bardzo dokładnego usunięcia ziarna i wyrównania powierzchni. Zbyt gruba spoina może powodować wyczuwalne uderzenie przy każdym przejściu przez rolkę.
W połączeniu na styk końce pasa zostają precyzyjnie zestawione krawędziami, a miejsce łączenia wzmacnia się specjalną taśmą od strony podłoża. Taka konstrukcja pomaga zachować równą grubość pasa i ogranicza zakłócenia podczas jego przechodzenia przez rolki szlifierki.
Końce muszą być przycięte dokładnie i ustawione bez szczeliny, przesunięcia ani nachodzenia na siebie. Taśma łączeniowa powinna być dopasowana do szerokości złącza, elastyczności podłoża oraz temperatury występującej podczas szlifowania.
Połączenie stykowe jest szczególnie wrażliwe na niedokładne ustawienie. Nawet niewielkie przesunięcie końców może sprawić, że pas zacznie zbaczać na rolkach albo będzie nierównomiernie obciążony.
Powierzchnie przeznaczone do klejenia muszą być równe, czyste, suche i pozbawione luźnego ziarna ściernego. Dokładne przygotowanie ma większy wpływ na trwałość połączenia niż nałożenie dużej ilości kleju. Pozostawiony pył, tłuszcz lub nierówności mogą osłabić spoinę i powodować jej stopniowe odklejanie.
Najpierw należy odmierzyć długość pasa zgodnie z obwodem wymaganym przez szlifierkę. Trzeba przy tym uwzględnić długość zakładki, jeżeli wybrano właśnie taką metodę. Oba końce powinny zostać przycięte pod jednakowym kątem i tworzyć po sklejeniu prostą linię.
W strefie połączenia zakładkowego usuwa się ziarno ścierne, nie naruszając nadmiernie podłoża. Przy złączu stykowym ważniejsze jest wykonanie czystych, idealnie pasujących krawędzi. Przygotowane elementy warto najpierw złożyć bez kleju i sprawdzić, czy pas nie jest skręcony.
Klejenie należy wykonać na płaskiej powierzchni lub w przyrządzie, który utrzymuje końce pasa w jednej osi. Najważniejsze są dokładne ustawienie, cienka i równomierna warstwa spoiwa oraz niezmienny docisk przez czas wskazany przez producenta kleju.
Nie ma jednego uniwersalnego czasu docisku i utwardzania. Zależy on od rodzaju kleju, temperatury, wilgotności, materiału podłoża oraz konstrukcji połączenia.
Do klejenia należy używać spoiwa przeznaczonego do wykonywania połączeń w pasach ściernych i zgodnego z materiałem ich podłoża. Klej musi być odporny na rozciąganie, drgania, podwyższoną temperaturę oraz ciągłe zginanie. Jednocześnie spoina powinna pozostać elastyczna, aby nie pękała podczas przechodzenia przez rolki.
Pasy mogą mieć podłoże papierowe, płócienne, poliestrowe lub foliowe. Ten sam klej nie zawsze zapewni prawidłową przyczepność do każdego z tych materiałów. Znaczenie mają również granulacja, szerokość pasa, promień rolek oraz temperatura powstająca podczas pracy.
Elastyczny klej cyjanoakrylowy może być używany tylko wtedy, gdy jest przewidziany w konkretnej technologii łączenia. Nie jest uniwersalnym rozwiązaniem dla wszystkich pasów ściernych. Zwykły klej błyskawiczny tworzący twardą spoinę może popękać pod wpływem wielokrotnego zginania.
Taśma łączeniowa musi być przeznaczona do pasów ściernych i dopasowana do szerokości złącza, materiału podłoża oraz warunków pracy. Jej zadaniem jest wzmocnienie spoiny bez tworzenia sztywnego lub grubego miejsca, które zakłócałoby ruch pasa.
Szerokości taśmy nie należy wybierać wyłącznie na podstawie rozmiaru pasa. Znaczenie ma również kąt cięcia, długość złącza i wymagana wytrzymałość. Taśma powinna całkowicie obejmować przygotowane połączenie, ale nie może wystawać poza boczne krawędzie materiału.
W zastosowaniach przemysłowych wykorzystuje się taśmy o różnych strukturach i kierunkach zbrojenia. Ich zamiana na zwykłą taśmę techniczną, tkaninową lub dwustronną nie zapewnia odpowiedniej odporności na prędkość, temperaturę i wielokrotne zginanie.
Docisk powinien działać równomiernie na całej powierzchni złącza i utrzymywać końce pasa w jednej osi. Zbyt mała siła może pozostawić puste przestrzenie w spoinie, natomiast nierównomierne dociśnięcie prowadzi do powstania zgrubień i miejsc o słabszej przyczepności.
Do pracy można wykorzystać przyrząd do łączenia pasów albo dwie płaskie płyty. Powierzchnie mające kontakt z klejem trzeba zabezpieczyć materiałem, do którego spoina nie przywrze. Pas nie może przesunąć się w czasie zaciskania.
Samo zwiększanie docisku nie zastąpi prawidłowego przygotowania powierzchni. Jeżeli końce są nierówne, zanieczyszczone lub ułożone pod innym kątem, mocne ściśnięcie nie zapewni trwałego połączenia.
Prawidłowo wykonane połączenie jest równe, elastyczne i nie ma odstających krawędzi, pęcherzy ani miejsc pozbawionych kleju. Boczne krawędzie pasa powinny tworzyć prostą linię, a złącze nie może być wyraźnie grubsze od pozostałej części materiału.
Przed założeniem pasa należy delikatnie wygiąć połączenie w obu kierunkach. Pojawienie się szczeliny, trzasku lub odklejającej się krawędzi świadczy o niewłaściwym wykonaniu spoiny.
Pierwszą próbę trzeba przeprowadzić przy możliwie małej prędkości, stojąc poza linią ruchu pasa. Jeżeli połączenie powoduje drgania, uderzenia, zbaczanie materiału albo nietypowy dźwięk, urządzenie należy natychmiast zatrzymać.
Zerwany pas można naprawić jedynie wtedy, gdy podłoże nie zostało rozciągnięte, poszarpane ani osłabione poza miejscem połączenia. W praktyce ponowne klejenie używanego pasa jest mniej przewidywalne niż wykonanie nowego złącza, ponieważ materiał był już poddawany naprężeniom, nagrzewaniu i ścieraniu.
Nie należy ponownie używać naprawionego pasa w maszynie pracującej z dużą prędkością, jeżeli technologia naprawy nie została zaakceptowana przez producenta. Prowizoryczne podklejenie taśmą lub przypadkowym klejem może utrzymać pas podczas ręcznego zginania, ale nie musi wytrzymać obciążenia dynamicznego.
Gdy zerwanie nastąpiło obok wcześniejszego złącza, może to świadczyć o osłabieniu podłoża albo niewłaściwych warunkach pracy. W takiej sytuacji bezpieczniej wymienić pas.
Najczęstsze błędy to niedokładne ustawienie końców, zastosowanie niewłaściwego kleju, zbyt gruba spoina oraz uruchomienie pasa przed zakończeniem utwardzania. Problemem jest także pozostawienie ziarna ściernego w strefie zakładki i przypadkowe skręcenie pasa przed sklejeniem.
Nie należy również:
Jeżeli gotowy pas ma nierówną długość na obu krawędziach, będzie zbaczał podczas pracy. Takiego błędu zwykle nie można skorygować samą regulacją szlifierki.
Nie jest to zalecane. Zwykły klej cyjanoakrylowy może utworzyć twardą i kruchą spoinę, która pęknie podczas zginania. Należy zastosować klej przewidziany do konkretnego podłoża i technologii łączenia.
Nie ma jednej metody odpowiedniej do każdego pasa. Zakładka zapewnia dużą powierzchnię klejenia, natomiast połączenie stykowe pozwala ograniczyć różnicę grubości. Wybór powinien odpowiadać konstrukcji materiału ściernego i zaleceniom jego producenta.
Taśmę wzmacniającą umieszcza się zazwyczaj po stronie podłoża, czyli po stronie przeciwnej do ziarna ściernego. Dokładny sposób montażu zależy jednak od systemu łączenia.
Czas docisku zależy od użytego kleju i warunków otoczenia. Należy przestrzegać wartości podanej przez producenta spoiwa. Pas może osiągnąć pełną wytrzymałość później niż wstępną przyczepność.
Przyczyną może być nierówne przycięcie końców, ich boczne przesunięcie albo skręcenie materiału podczas klejenia. Zbaczanie może również wynikać z nieprawidłowego ustawienia rolek szlifierki.
Nie. Najpierw trzeba poczekać na pełne utwardzenie spoiny, skontrolować połączenie i wykonać próbę przy małej prędkości. Pas z niepewnym lub prowizorycznym złączem nie powinien być używany w szybkoobrotowej maszynie.
Trwałe klejenie pasa bezkońcowego wymaga prawidłowego przygotowania końców, odpowiedniego kleju lub taśmy, precyzyjnego ustawienia oraz równomiernego docisku. Połączenie musi pozostać elastyczne i mieć możliwie jednolitą grubość. W przypadku szybkoobrotowych szlifierek najbezpieczniej stosować pasy wykonane lub połączone fabrycznie zgodnie z technologią producenta.