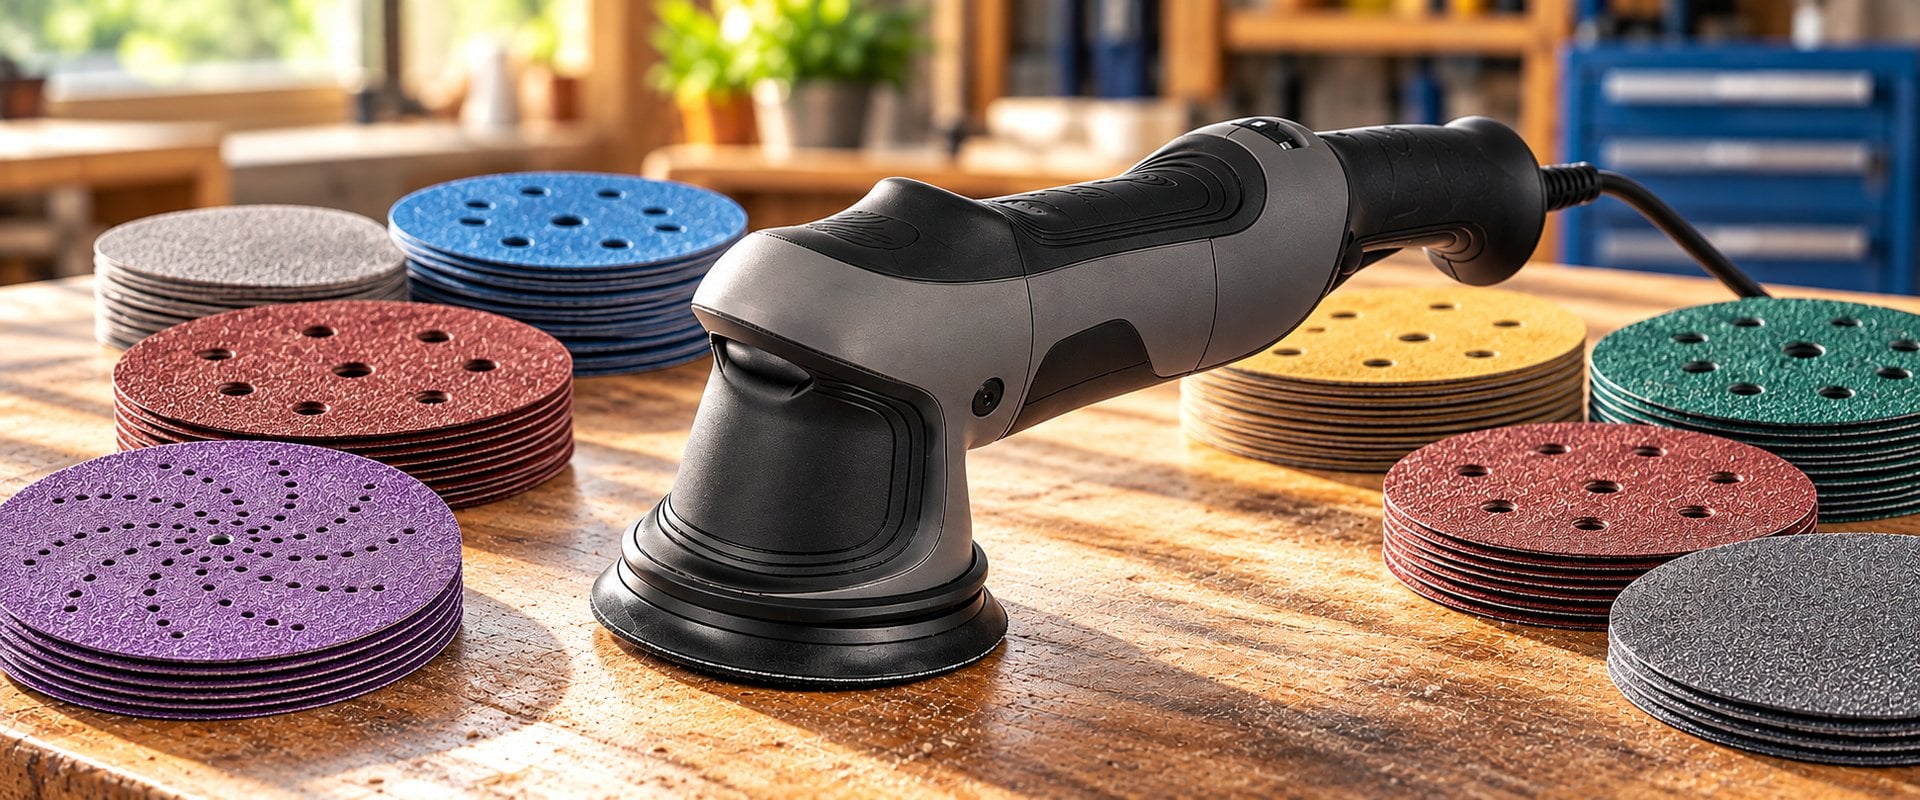
Krążek ścierny do szlifierki mimośrodowej należy dobrać do materiału, rodzaju pracy, średnicy talerza oraz systemu odprowadzania pyłu. Do szybkiego usuwania powłok stosuje się niską granulację, a do wygładzania i przygotowania powierzchni – wyższą. Krążek musi pasować do talerza szlifierki, sposobu mocowania i układu otworów odpylających.
Znaczenie ma również rodzaj ziarna ściernego i podłoża krążka. Inny materiał sprawdzi się przy szlifowaniu surowego drewna, inny przy obróbce metalu, lakieru lub tworzyw sztucznych. Prawidłowy wybór przyspiesza pracę, poprawia jakość wykończenia i ogranicza zużycie materiałów ściernych.
Spis treści
Przed zakupem należy sprawdzić średnicę talerza, sposób mocowania, rozmieszczenie otworów, granulację oraz przeznaczenie krążka. Nawet odpowiednio dobrane ziarno nie zapewni prawidłowej pracy, jeżeli krążek będzie za duży, nie będzie stabilnie trzymał się talerza lub zasłoni otwory systemu odsysania pyłu.
Najważniejsze parametry to:
Informacje o średnicy talerza, dopuszczalnym sposobie pracy i systemie mocowania można znaleźć w instrukcji urządzenia lub na tabliczce produktu.
Granulację dobiera się do ilości materiału, który trzeba usunąć, oraz oczekiwanej gładkości powierzchni. Im niższa liczba po oznaczeniu „P”, tym większe i bardziej agresywne ziarno. Wyższe wartości oznaczają drobniejszy materiał ścierny, który pozostawia płytsze rysy i służy do dokładniejszego wykańczania.
Orientacyjne zastosowanie poszczególnych granulacji przedstawia tabela:
| Granulacja | Typowe zastosowanie |
|---|---|
| P40–P60 | intensywne usuwanie materiału, starych powłok i dużych nierówności |
| P80–P120 | wstępne szlifowanie drewna, wyrównywanie powierzchni i krawędzi |
| P150–P180 | szlifowanie pośrednie i przygotowanie drewna do malowania |
| P220–P320 | wygładzanie podkładów, lakierów i delikatnych powierzchni |
| P400 i wyżej | bardzo dokładne matowanie oraz praca między warstwami wybranych powłok |
Podane zakresy są orientacyjne. Ostateczny wybór zależy od rodzaju materiału, twardości powłoki i efektu, który ma zostać uzyskany.
Nie należy przechodzić od bardzo grubego krążka bezpośrednio do bardzo drobnego. Drobne ziarno może nie usunąć głębokich rys pozostawionych przez poprzedni etap. Najczęściej lepszy efekt daje stopniowe zwiększanie granulacji, na przykład P80, P120 i P180.
W razie potrzeby zachęcamy do skontaktowania się z naszym działem doradztwa technicznego w celu dobrania krążka ściernego dostępnego w naszej ofercie.
Do drewna najczęściej stosuje się krążki z elektrokorundem, dobrane do twardości materiału i etapu obróbki. Niska granulacja usuwa stare powłoki i wyrównuje nierówności, natomiast wyższa wygładza powierzchnię przed malowaniem, olejowaniem lub lakierowaniem. Krążek powinien skutecznie odprowadzać pył, ponieważ pył drzewny szybko zatyka warstwę ścierną.
Do usuwania farby lub znacznych nierówności można rozpocząć od granulacji P40–P80. Surowe drewno przed dalszym wykończeniem szlifuje się zwykle kilkoma krążkami o rosnącej granulacji. Zbyt drobny materiał zastosowany na początku będzie pracował wolno i może szybko się zużyć.
Podczas obróbki drewna należy prowadzić szlifierkę płasko i bez nadmiernego docisku. Mocniejsze naciskanie nie zawsze przyspiesza pracę, natomiast może powodować powstawanie wgłębień, przegrzewanie powierzchni oraz szybsze zapychanie krążka.
Krążek do metalu powinien mieć ziarno odporne na wysoką temperaturę i intensywne zużycie. Uniwersalne krążki korundowe sprawdzają się przy lekkim matowaniu oraz usuwaniu niewielkich nalotów. Do bardziej wymagającej obróbki można zastosować materiały z ziarnem cyrkonowym lub ceramicznym, jeżeli producent przewidział je do pracy ze szlifierką mimośrodową.
Granulację należy dopasować do zadania. Grubsze krążki służą do usuwania rdzy, starych powłok i wyrównywania powierzchni. Drobniejsze wykorzystuje się do matowania metalu przed malowaniem lub wygładzania śladów po wcześniejszej obróbce.
Nie każdy krążek przeznaczony do metalu nadaje się do wszystkich jego rodzajów. Przy obróbce aluminium i innych metali nieżelaznych warto wybierać produkty odporne na zapychanie. Miękki metal może osadzać się między ziarnami, szybko ograniczając skuteczność krążka.
Do lakieru, szpachli i powierzchni malowanych potrzebny jest krążek, który równomiernie pracuje i skutecznie odprowadza pył. Zbyt agresywna granulacja może pozostawić głębokie rysy lub szybko przeszlifować cienką warstwę powłoki. Do wstępnego wyrównania stosuje się niższe wartości, a do końcowego matowania – drobniejsze ziarno.
Przy szlifowaniu szpachli duże znaczenie ma odporność krążka na zapychanie. Gromadzący się pył zmniejsza skuteczność ziarna i może pozostawiać na powierzchni nieregularne ślady. Dobrym rozwiązaniem są krążki z wieloma otworami albo materiały ścierne o strukturze siatki, które współpracują z odpowiednim systemem odpylania.
Powierzchnie lakierowane należy obrabiać stopniowo. Przed rozpoczęciem pracy warto wykonać próbę w mało widocznym miejscu, zwłaszcza gdy nie jest znana grubość ani twardość powłoki.
Do tworzyw sztucznych należy wybierać krążki umożliwiające delikatną i kontrolowaną obróbkę bez nadmiernego nagrzewania powierzchni. Zbyt grube ziarno lub wysoki docisk mogą pozostawić głębokie rysy, stopić materiał albo odkształcić jego krawędzie. Bezpieczniej rozpocząć pracę od drobniejszej granulacji i niskiej prędkości urządzenia.
Rodzaje tworzyw różnią się twardością oraz odpornością na temperaturę. Krążek odpowiedni do twardego laminatu może być zbyt agresywny dla miękkiego elementu z tworzywa. Dlatego należy uwzględnić nie tylko ogólne oznaczenie materiału, lecz także zalecenia producenta obrabianej części.
W przypadku delikatnych powierzchni ważna jest regularna kontrola temperatury. Jeżeli materiał zaczyna się nagrzewać, należy zmniejszyć prędkość, ograniczyć docisk lub zrobić przerwę.
Rodzaj ziarna wpływa na szybkość szlifowania, trwałość krążka i zakres jego zastosowania. Najbardziej uniwersalny jest elektrokorund, często stosowany do drewna, metalu i wybranych tworzyw. W wymagających pracach wykorzystuje się także ziarno cyrkonowe, ceramiczne lub węglik krzemu.
Elektrokorund dobrze sprawdza się w typowych pracach warsztatowych. Krążki cyrkonowe i ceramiczne są przeznaczone przede wszystkim do intensywnej obróbki twardych materiałów, szczególnie metalu. Węglik krzemu tworzy ostre krawędzie tnące i jest stosowany między innymi do lakierów, kompozytów oraz wybranych tworzyw.
Nie oznacza to jednak, że bardziej wytrzymałe ziarno zawsze będzie najlepszym wyborem. Przy delikatnym wykańczaniu ważniejsza może być równomierność pracy, elastyczność podłoża i ograniczenie ryzyka pozostawienia głębokich rys.
Otwory w krążku powinny pokrywać się z kanałami odpylającymi w talerzu szlifierki. Prawidłowe dopasowanie pozwala usuwać pył bezpośrednio z miejsca pracy. Poprawia to widoczność powierzchni, ogranicza zapychanie materiału ściernego i może wydłużyć czas jego użytkowania.
Krążek o niewłaściwym układzie otworów może częściowo lub całkowicie zasłonić kanały odpylające. Szlifierka nadal będzie działała, ale skuteczność odsysania wyraźnie spadnie. Pył pozostający pod krążkiem może również powodować powstawanie dodatkowych rys.
Alternatywą są krążki siatkowe, w których pył może być odprowadzany przez znaczną część powierzchni materiału. Takie rozwiązanie musi jednak pasować do talerza i przekładki zalecanej przez producenta.
Krążki na rzep są wygodne przy częstej zmianie granulacji, ponieważ można je szybko zdejmować i ponownie zakładać. Warstwa samoprzylepna zapewnia stabilne przyleganie, ale zazwyczaj nie pozwala na tak łatwe wielokrotne mocowanie. Rodzaj krążka musi odpowiadać powierzchni talerza zastosowanego w szlifierce.
Mocowanie na rzep jest najczęściej spotykane w szlifierkach mimośrodowych wykorzystywanych w warsztatach i podczas prac remontowych. Przed założeniem krążka należy oczyścić talerz z pyłu. Zabrudzony lub zużyty rzep może słabiej trzymać materiał, przez co krążek będzie przesuwał się albo odklejał podczas pracy.
Krążek powinien być zamocowany centralnie. Nawet niewielkie przesunięcie może zwiększać drgania, pogarszać odprowadzanie pyłu i powodować nierównomierne zużywanie krawędzi.
Szlifowanie na mokro jest dopuszczalne tylko wtedy, gdy zarówno krążek, jak i urządzenie są wyraźnie przeznaczone do takiej pracy. Woda ogranicza pylenie i nagrzewanie powierzchni, ale jej użycie z nieprzystosowaną szlifierką elektryczną może spowodować uszkodzenie urządzenia oraz stworzyć zagrożenie dla użytkownika.
Większość typowych prac wykonywanych szlifierką mimośrodową odbywa się na sucho z podłączonym odsysaniem pyłu. Nie należy zakładać, że wodoodporny krążek automatycznie pozwala na bezpieczną pracę całym elektronarzędziem na mokro.
Przed zastosowaniem wody trzeba sprawdzić instrukcję szlifierki, oznaczenia materiału ściernego oraz zalecenia producenta obrabianej powierzchni.
Trwałość krążka zależy od jakości ziarna, rodzaju podłoża, skuteczności odpylania oraz sposobu prowadzenia szlifierki. Nadmierny nacisk, zbyt wysoka prędkość i praca zapchanym materiałem nie przyspieszają szlifowania, lecz zwiększają temperaturę i powodują szybsze zużycie warstwy ściernej.
Krążek będzie pracował dłużej, jeżeli system odpylania pozostanie drożny, a powierzchnia będzie regularnie oczyszczana z nagromadzonego pyłu. W przypadku niektórych materiałów można również stosować przeznaczone do tego gumowe czyściki do materiałów ściernych.
Krążek należy wymienić, gdy przestaje równomiernie zbierać materiał, jego powierzchnia jest zatkana, ziarno zostało wytarte lub podłoże zaczyna się rozrywać. Dalsza praca zużytym materiałem wydłuża szlifowanie i może pogorszyć jakość powierzchni.
Najczęstsze błędy to wybór niewłaściwej średnicy, rozpoczęcie pracy zbyt drobną lub zbyt agresywną granulacją oraz niedopasowanie otworów odpylających. Problemem jest także używanie jednego rodzaju krążka do każdego materiału bez uwzględnienia jego twardości, podatności na nagrzewanie i oczekiwanego wykończenia.
Należy unikać między innymi:
Przed rozpoczęciem właściwego szlifowania warto wykonać krótką próbę. Pozwala ona ocenić, czy krążek usuwa materiał w odpowiednim tempie i nie pozostawia zbyt głębokich rys.
Nie ma jednej granulacji odpowiedniej do każdego etapu. Do usuwania powłok i dużych nierówności stosuje się zwykle P40–P80, a do wygładzania i przygotowania powierzchni wyższe wartości, na przykład P120–P180.
Tak. Krążek powinien odpowiadać średnicy talerza szlifierki. Zbyt duży materiał może wystawać poza jego krawędź, a zbyt mały nie wykorzysta całej powierzchni roboczej i może narazić talerz na uszkodzenie.
Można, jeżeli producent szlifierki i krążka dopuszcza takie rozwiązanie. Brak otworów ogranicza jednak działanie systemu odsysania pyłu, przez co materiał może szybciej się zapychać.
Symbol „P” odnosi się do granulacji oznaczonej według określonego standardu materiałów ściernych. Niższa liczba oznacza grubsze i bardziej agresywne ziarno, a wyższa – drobniejsze wykończenie powierzchni.
Nie zawsze. Trwałość zależy od jakości materiału, ale również od dopasowania krążka do powierzchni, skuteczności odpylania, prędkości szlifierki i używanego nacisku. Dobry krążek zastosowany niezgodnie z przeznaczeniem może szybko się zużyć.
Drobniejszy krążek można zastosować po równomiernym usunięciu rys i nierówności z poprzedniego etapu. Zmiana wykonana zbyt wcześnie może pozostawić głębokie ślady, których drobne ziarno nie będzie w stanie skutecznie wyrównać.
Dobry krążek ścierny musi pasować do średnicy i systemu mocowania szlifierki, obrabianego materiału oraz etapu pracy. Niska granulacja służy do intensywnego usuwania materiału, a wyższa do wygładzania i wykańczania. Dopasowane otwory odpylające, odpowiedni rodzaj ziarna i stopniowa zmiana granulacji poprawiają jakość powierzchni oraz wydłużają trwałość krążka.