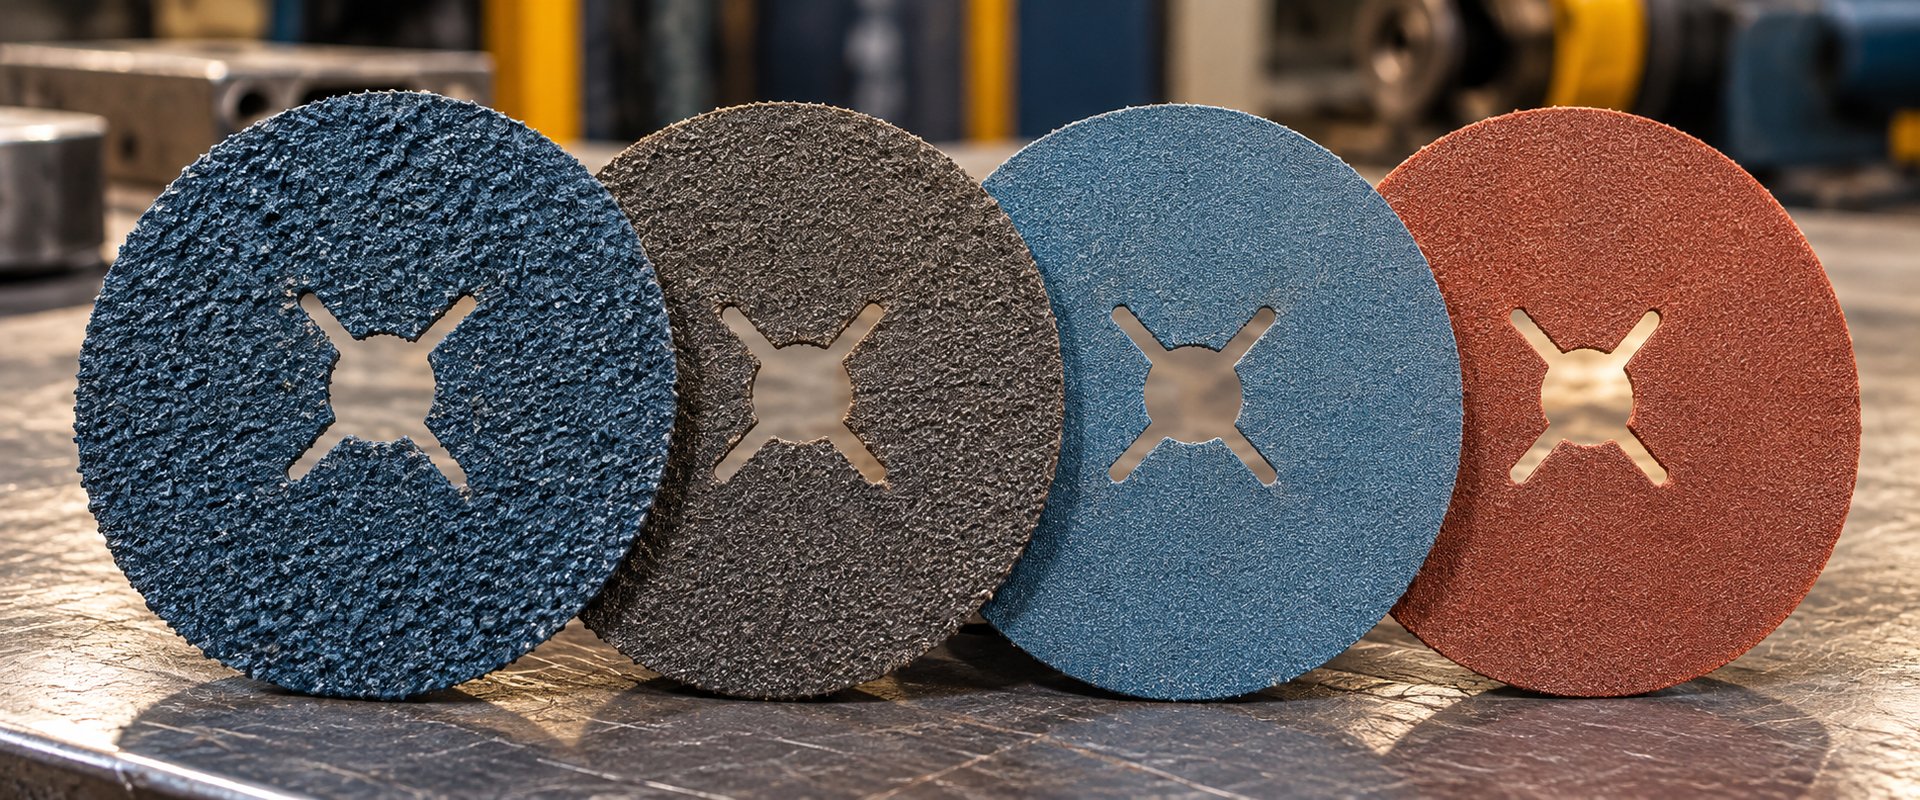
Gradacja materiałów ściernych, nazywana też gradacją papieru ściernego, to znormalizowana wielkość ziarna ściernego oznaczana literą P i liczbą według normy ISO 6344 (szereg FEPA). Im wyższa liczba, tym drobniejsze ziarno: P40 ma około 425 µm, P80 – 201 µm, P120 – 125 µm, a P240 – 58,5 µm. Liczba opisuje więc grubość ziarna, nie trwałość podkładu.
Poniżej znajdziesz tabelę przeliczeniową gradacji na mikrometry, dobór ziarna do metalu, stali nierdzewnej i lakieru oraz zasadę układania ciągu szlifowania, która decyduje o tym, czy na powierzchni zostaną rysy po poprzednim ziarnie.
Spis treści
Gradacja określa średnią wielkość ziarna ściernego naniesionego na podkład papierowy, płócienny lub włókninowy. Norma ISO 6344 przypisuje każdemu oznaczeniu P konkretny zakres wymiarów ziarna w mikrometrach, dlatego P80 z dowolnej fabryki usuwa materiał w porównywalnym tempie. Gradacja nie mówi nic o rodzaju ziarna ani o wytrzymałości spoiwa.
W praktyce warsztatowej gradacja odpowiada na jedno pytanie: ile materiału zdejmiesz w jednym przejściu i jak głęboką rysę po sobie zostawisz. Ziarno P40 pracuje agresywnie i zostawia widoczny ślad. Ziarno P240 zdejmuje warstwę mierzoną w mikrometrach i przygotowuje powierzchnię pod powłokę.
Dwa parametry, których gradacja nie opisuje, decydują o wyniku równie mocno: rodzaj ziarna (elektrokorund, cyrkon, ceramika, węglik krzemu) oraz rodzaj nasypu – otwarty, z przerwami między ziarnami, albo zamknięty, pełny. Dwa arkusze P120 o różnym ziarnie zachowują się przy stali nierdzewnej zupełnie inaczej.
Litera P oznacza, że ziarno sklasyfikowano według europejskiego szeregu FEPA dla materiałów nasypowych, czyli papierów, płócien, krążków i pasów. Sam numer wywodzi się z numeru sita: im gęstsze sito, tym mniejsze ziarno przez nie przechodzi. Ściernice spojone opisuje osobny szereg FEPA F, w którym numer 60 odpowiada innemu rozkładowi wielkości ziarna niż P60.
Na rynku spotkasz trzy zapisy tej samej informacji: P120 (FEPA, standard europejski), 120 bez litery (najczęściej skala amerykańska CAMI) oraz K120 lub gr. 120 w opisach niektórych producentów. Przy zakupie do produkcji zawsze sprawdzaj, czy w karcie produktu widnieje litera P — od gradacji 220 wzwyż różnice między szeregami przestają być kosmetyczne.
W oznaczeniu rolki lub arkusza obok gradacji znajdziesz też literę podkładu: od A (papier najlżejszy, ok. 95 g/m²) do F (papier najcięższy) oraz J, X i Y dla płótna. Im cięższy podkład, tym większy docisk wytrzyma arkusz bez rozdarcia.
P40 to ziarno zgrubne o średnicy około 425 µm, które usuwa nadlewy spoin, rdzę i stare powłoki. P80 (201 µm) wyrównuje powierzchnię po szlifie zgrubnym. P120 (125 µm) przygotowuje podłoże pod podkład. P240 (58,5 µm) matuje powierzchnię przed lakierowaniem i wygładza szlif międzywarstwowy. Każdy kolejny stopień w typowym ciągu szlifowania zmniejsza średnicę ziarna o 20–40%.
Poniższa tabela zestawia gradacje z szeregu FEPA z ich rzeczywistą średnicą ziarna i typowym etapem obróbki. To ta sama skala, którą znajdziesz na arkuszach, krążkach na rzep, pasach bezkońcowych i włókninach.
| Gradacja (FEPA) | Średnica ziarna | Klasa | Typowy etap obróbki |
|---|---|---|---|
| P24 | 764 µm | bardzo zgrubna | usuwanie powłok, wstępne zdzieranie spoin |
| P40 | 425 µm | zgrubna | rdza, zgorzelina, wyrównanie nadlewów |
| P60 | 269 µm | zgrubna | szlif spoin, przygotowanie pod spawanie |
| P80 | 201 µm | średnia | wyrównanie powierzchni po szlifie zgrubnym |
| P120 | 125 µm | średnia | przygotowanie pod podkład, gratowanie |
| P180 | 82 µm | drobna | wygładzanie, matowanie stali |
| P240 | 58,5 µm | drobna | matowanie pod lakier, szlif międzywarstwowy |
| P400 | 35 µm | bardzo drobna | wykończenie, szlif lakieru na sucho |
| P800 | 21,8 µm | bardzo drobna | szlif na mokro przed polerowaniem |
| P1200 | 15,3 µm | ultradrobna | usuwanie zacieków lakieru |
| P2000 | 10,3 µm | ultradrobna | przygotowanie pod pastę polerską |
Warto wiedzieć: różnica między P40 a P240 to nie „trochę drobniejszy papier”. Ziarno P40 jest 7,3 razy większe od ziarna P240 — to dwa różne procesy technologiczne, a nie dwa warianty tej samej czynności.
Do usuwania rdzy i nadlewów spoin ze stali stosuje się P36–P60, do wyrównania powierzchni P80–P120, a do przygotowania pod lakier P180–P240. Stal nierdzewna wymaga ziarna cyrkonowego lub ceramicznego oraz materiału wolnego od żelaza, żeby nie doprowadzić do korozji wżerowej. Aluminium szlifuje się od P120 i nasypem otwartym, bo zalepia ziarno.
| Materiał / zadanie | Gradacja startowa | Gradacja końcowa | Na co uważać |
|---|---|---|---|
| Stal czarna – usuwanie rdzy i zgorzeliny | P36–P60 | P120 | przegrzanie powierzchni przy zbyt dużym docisku |
| Szlifowanie spoin | P40–P60 | P120–P180 | podcięcie materiału rodzimego obok spoiny |
| Stal nierdzewna – satynowanie | P80–P120 | P180–P240 | materiał musi być wolny od żelaza i chloru |
| Aluminium | P120 | P240–P400 | zalepianie ziarna – wybieraj nasyp otwarty |
| Lakier – matowanie przed powłoką | P240 | P320–P400 | przetarcie do podkładu na krawędziach |
| Laminat / żelkot przed polerowaniem | P400 | P1200–P2000 | szlif na mokro, stały dopływ wody |
Przy obróbce stali nierdzewnej gradacja jest drugorzędna wobec czystości materiału. Ziarno zawierające żelazo zostawia w powierzchni cząstki, które w kontakcie z wilgocią uruchamiają korozję wżerową — a jej efekt zobaczysz dopiero po kilku tygodniach od montażu, gdy element jest już u klienta.
Do satynowania blachy nierdzewnej stosuje się włókniny ścierne, których gradacji nie opisuje szereg P, tylko oznaczenia typu very fine czy medium. Więcej o tym rozróżnieniu znajdziesz w kategorii materiały i narzędzia ścierne.
Ciąg szlifowania układa się rosnąco i bez przeskakiwania więcej niż jednego stopnia, na przykład P80, P120, P180, P240. Każde kolejne ziarno musi usunąć rysy po poprzednim, a nie tylko je wygładzić. Przeskok z P80 na P240 zostawia rysy, które ujawnią się dopiero po nałożeniu lakieru, gdy poprawka kosztuje cały cykl lakierowania.
Reguła praktyczna brzmi: kolejna gradacja nie powinna być większa niż dwukrotność poprzedniej. P80 → P120 → P180 → P240 spełnia ten warunek. P80 → P240 już nie, bo rysa o głębokości odpowiadającej ziarnu 201 µm nie zniknie pod działaniem ziarna 58,5 µm.
Drugi warunek to zmiana kierunku pracy. Przy każdej kolejnej gradacji szlifuj pod kątem 45° do śladu poprzedniego ziarna — dopiero wtedy widzisz, czy stare rysy zostały usunięte. Gdy ślady po poprzednim przejściu znikną, powierzchnia jest gotowa na następny stopień.
Szereg FEPA (P) i amerykański CAMI pokrywają się do gradacji 220, a powyżej rozchodzą się coraz mocniej: CAMI 400 odpowiada mniej więcej P800, a CAMI 600 – P1200. Ściernice spojone i tarcze lamelkowe opisuje natomiast szereg FEPA F, w którym numer 60 odpowiada innemu rozkładowi wielkości ziarna niż P60.
Konsekwencja jest praktyczna: jeśli kupujesz papier do szlifu wykończeniowego z opisem „400” bez litery P, możesz dostać materiał odpowiadający europejskiemu P800 — czyli ponad dwukrotnie drobniejszy, niż zakładałeś. W pracach lakierniczych to różnica między matowaniem a polerowaniem.
| FEPA (P) | Średnica ziarna | Przybliżony odpowiednik CAMI |
|---|---|---|
| P80 | 201 µm | 80 |
| P120 | 125 µm | 120 |
| P220 | 68 µm | 220 |
| P400 | 35 µm | 320 |
| P800 | 21,8 µm | 400 |
| P1200 | 15,3 µm | 600 |
Cztery błędy odpowiadają za większość poprawek: przeskok o dwa stopnie w ciągu szlifowania, rozpoczynanie pracy zbyt drobnym ziarnem, użycie materiału z żelazem na stali nierdzewnej oraz dobór gradacji bez uwzględnienia rodzaju nasypu. Każdy z nich kosztuje albo powtórzenie operacji, albo reklamację po montażu gotowego elementu.
Papier ścierny P240 (ziarno 58,5 µm) służy do matowania powierzchni przed nałożeniem lakieru oraz do szlifowania międzywarstwowego, czyli wygładzania podkładu między kolejnymi powłokami. Na metalu stosuje się go jako ostatni stopień przed powłoką malarską. Do usuwania rdzy czy nadlewów spoin jest zdecydowanie za drobny.
Wyższa gradacja oznacza drobniejsze ziarno i delikatniejszą pracę. P400 (35 µm) usuwa mniej materiału niż P120 (125 µm), ale zostawia gładszą powierzchnię. Numer gradacji rośnie odwrotnie do wielkości ziarna — to najczęstsze źródło pomyłek przy zamówieniach składanych „na numer”.
Najniższy numer w szeregu FEPA to P12 — ziarno o średnicy około 1815 µm, stosowane do zdzierania podłóg i bardzo zgrubnej obróbki. Najdrobniejsze materiały nasypowe sięgają P2500 (8,4 µm), a mikrościerne folie polerskie schodzą jeszcze niżej, do pojedynczych mikrometrów.
Tak, papier wodny opisuje ten sam szereg FEPA. Różnica dotyczy podkładu i spoiwa odpornych na wodę, nie skali ziarna. Papiery wodne występują najczęściej w zakresie P400–P2500, bo pracuje się nimi na etapie wykończenia i przygotowania pod polerowanie.
Do szlifowania gładzi gipsowej stosuje się P100–P150 przy pierwszym przejściu i P180–P240 przy wykończeniu przed malowaniem. Ziarno grubsze niż P100 zostawia rysy widoczne po nałożeniu farby. To zastosowanie budowlane, odmienne od obróbki metalu opisanej w tym artykule.
Przed polerowaniem stal nierdzewną doprowadza się do P320–P400 materiałem wolnym od żelaza, a następnie przechodzi na włókninę i pastę polerską. Wejście na pastę bezpośrednio po P120 zostawia rysy, których pasta nie zasklepi — wygładzi je tylko optycznie do pierwszego umycia powierzchni.
Gradacja to znormalizowana wielkość ziarna według ISO 6344: P40 – 425 µm, P80 – 201 µm, P120 – 125 µm, P240 – 58,5 µm. Dobiera się ją do wielkości naddatku na starcie i do wymaganego wykończenia na końcu, a między tymi punktami układa ciąg bez przeskoków większych niż jeden stopień.
Przy obróbce metalu o wyniku decydują trzy rzeczy naraz: gradacja, rodzaj ziarna i czystość materiału. Pełen asortyment znajdziesz w kategorii materiały i narzędzia ścierne.